凍結乾燥のスケールアップと技術移管:同じ条件で製品が崩れる理由
研究室の凍結乾燥機試料を凍らせてから減圧し、氷を昇華させて水分を除く乾燥装置です。熱に弱い医薬品を安定な状態で保存できます。詳しく →で何度もうまくいった条件を、製造用の大きな装置でそのまま回したら、製品が溶けて崩れた。凍結乾燥凍らせた試料を減圧下に置き、氷を直接水蒸気にして(昇華)水分を除く乾燥の方法です。液のままでは安定性を保ちにくいタンパク質製剤などに使い、使う前に溶かして戻します。詳しく →の移管では、そんなことが起こりえます。2023年にAAPS PharmSciTech誌に載ったスケールアップと技術移管の論文(後編)は、研究室と商用の装置では冷凍の能力も棚の質量もバイアルへの熱の伝わりやすさも違うので、研究室の設定値が通用しないことがあると述べています。設定値を装置から装置へそのまま写す方法は、とくに崩れやすい製品では危ういといいます。なぜ同じ条件で失敗するのでしょうか。
答えは、手順書作業の手順を定めた文書。品質システムの要素を具体化し、査察でも運用が確認される。詳しく →に書き写せるのが棚の温度と庫内の圧力だけだからです。製品そのものが何度になり、どれだけの速さで乾くかは、装置やバイアルが変わると変わります。
凍結乾燥のサイクルを受託先へ移す担当者にも、装置を選ぶ人にも、移管先で何を測り直し、何を聞くべきかが見えてくる話です。サイクルそのものの組み立て方は凍結乾燥サイクル設計で解説しています。
同じ設定でも結果が変わる理由 ― 書き写せるのは棚の温度と圧力だけ
凍結乾燥機が直接動かせるのは、バイアルを載せる棚の温度と、庫内の圧力です。けれども品質を決めるのは棚の温度ではなく、バイアルの中の製品が実際に何度になるかです。
一次乾燥のあいだ、凍った製品は氷を水蒸気に変えながら(昇華)乾いていきます。昇華は熱を奪うので、製品は棚より冷たい温度に保たれます。棚から入ってくる熱と、昇華で出ていく熱がつり合ったところで、製品の温度が決まります。
同じ設定温度のオーブンでも、機種が違えばケーキ凍結乾燥後に残る固形物のこと。崩れると外観や再溶解性が悪くなるため、形状の確保が重要になる。詳しく →の焼け方が変わるのと似ています。熱の入り方は、棚とバイアルの底の接し方、庫内に残るガス、壁や扉から届く熱の量で変わり、どれも装置とバイアルの組み合わせで決まります。この「バイアルへの熱の入りやすさ」を表す値をKv(バイアル熱伝達係数)と呼びます。
一方、乾いた層を水蒸気がどれだけ通り抜けにくいかを表す値はRp(乾燥層抵抗)と呼ばれ、主に処方と凍り方で決まります。移管の考え方は、この2つを分けるところから始まります。装置とバイアルに属するKvは移管先で測り直し、製品に属するRpは研究室のデータを持ち込む。そのうえで、移管先で製品の温度がどうなるかを見積もります。ただしRpは凍り方でも変わるので、次に見るように移管先の凍結の条件も確かめます。
移管で写すべきものは棚の設定値ではなく、製品が経験する温度と乾き方です。
製造の装置で起きやすい3つのずれ ― 熱の入り方、凍り方、水蒸気の逃げ道
研究室の装置と製造の装置は、大きさだけが違うわけではありません。IMA が紹介した事例では、研究用の装置の棚の面積は2.3 m²、製造用は52 m²で、20倍以上の開きがありました。
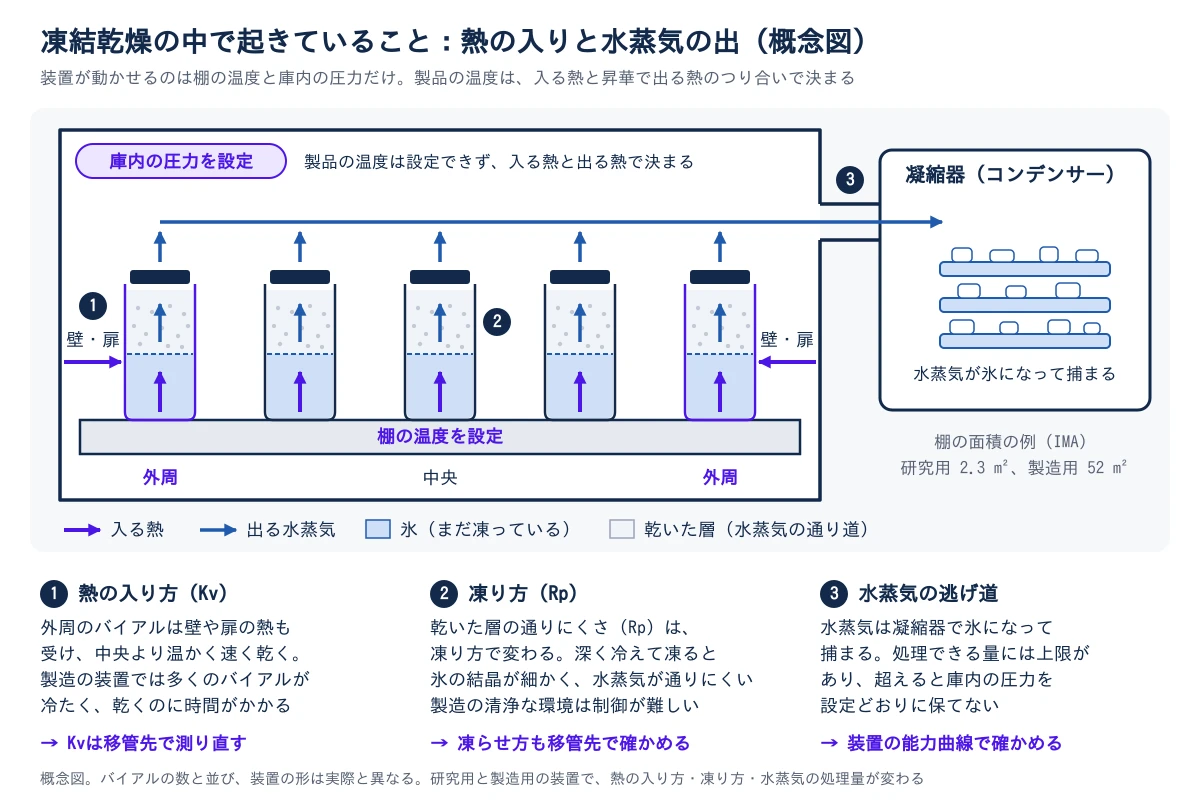
1つめのずれは、熱の入り方です。小さな研究用の装置では、棚の外周に並ぶバイアルが壁や扉から余分な熱を受け、中央のバイアルより温かく、速く乾きます。これをエッジ効果プレート外周のウェルが内側と異なる挙動を示す現象。蒸発や温度勾配が原因でばらつきを生む。と呼びます。研究用の装置は外周のバイアルの割合が大きいので、全体として製品が温かめに乾きがちです。製造の装置で同じ条件を回すと、多くのバイアルは研究室のときより冷たく、乾くのに時間がかかることがあります。
2つめは、凍り方です。液は0℃より下がってもすぐには凍らず、過冷却の状態をへて、ある温度で一気に凍り始めます。Rambhatlaらは2004年、凍り始めるまでの冷え方(過冷却の深さ)が、乾いた層の通りにくさと関係することを示しました。深く冷えてから凍ると氷の結晶が細かくなり、乾いた層を水蒸気が通りにくくなって、一次乾燥が長引きます。製造の現場は塵の少ない清浄な環境で、IMA はこれが過冷却の制御を難しくすると説明しています。凍り始める温度をそろえる制御核形成の機能(ControLyo など)を、装置の選択肢として検討する例もあります。
3つめは、水蒸気の逃げ道です。昇華した水蒸気は、庫内から凝縮器(コンデンサー)へ流れて氷として捕まります。この通り道で処理できる量には上限があり、製造の装置で一度に大量のバイアルを乾かすと、その上限に近づきます。上限を超えると、庫内の圧力を設定どおりに保てなくなります。
研究室の条件が製造で通用するかは、熱の入り方、凍り方、水蒸気の逃げ道の3つを移管先で確かめるまで分かりません。
測り方と終点の決め方 ― 代表しない温度計、時間で決める終点
製品の温度を確かめようとして、温度計の入れ方でつまずくこともあります。
製品の温度は、バイアルに熱電対を挿して測るのが基本です。ところが熱電対を入れたバイアルは、手で置いた特別な1本です。挿したセンサーがきっかけで凍り始める温度が変わるなど、ほかのバイアルと凍り方も乾き方も違い、平均的なバイアルより早く乾く傾向があります。配線の要らない無線式の温度センサー(Tempris など)は、この歪みを小さくするために使われます。それでも、測ったバイアルが全体を代表するとは限りません。
一次乾燥をいつ終えるかも、移管で揺らぎやすい判断です。時間で区切ると、移管先で乾く速さが変わったとき、氷が残ったまま次の段階へ進んでしまいます。氷が残ったまま棚の温度を上げると、製品が溶けたり崩れたりします。
そこで使われるのが、圧力計の読みの比べ方です。庫内の圧力は、ガスの種類によらず正しく読むキャパシタンスマノメータと、水蒸気があると高めに読むピラニ真空計の2つで測れます。昇華が盛んなうちは庫内に水蒸気が多く、2つの読みは離れています。氷がなくなっていくと水蒸気が減り、ピラニの読みがもう1つの読みに近づきます。この収束が、ロット全体として一次乾燥が終わりに近づいた目安です。バイアルに何も挿さずに済み、装置が変わっても同じ現象を見ている点で、移管に向いています。
終点を時間で決めず、乾くという現象そのもので捉えておくと、装置が変わっても工程をそろえやすくなります。
よくある失敗 ― バイアルの変更、平均での比較、終点の時間固定
移管でつまずく場面は、だいたい決まっています。
1つめは、バイアルや栓を替えたのに、熱の入りやすさを測り直さないことです。バイアルの種類が変わるだけで、熱の伝わり方は変わります。資材の変更は、購買の都合で決まることもあるので、品質保証と工程の担当者に必ず伝わる仕組みを作っておきます。
2つめは、製品の温度を平均で比べることです。崩れる温度を最初に超えるのは、熱を多く受ける外周のバイアルです。崩れない温度までの余裕は、平均ではなく、最も厳しい位置のバイアルで確保します。崩れる温度の測り方と余裕の取り方は、コラプス温度の測定と半打栓で解説しています。
3つめは、終点を時間で固定したまま移すことです。研究室では余裕をもって乾いていた時間が、製造の装置では足りないことがあります。
4つめは、品質の比べ方をそろえないことです。残留水分、ケーキの見た目、溶かしたあとの凝集を拠点間で比べるなら、測る方法そのものが同じでなければ比べられません。分析法を移す手順は分析法の移管、残留水分をバイアルを壊さずに測る研究はNIRで水分を予測する論文解説で紹介しています。
移管の同等性は手順書が同じかではなく、製品が経験した温度と、出来上がった品質が同じかで示します。
移管の前に確かめること
受託先や別の拠点へサイクルを移すとき、あるいは凍結乾燥機を選ぶときは、次の点を最初に確かめておくと、試運転の回数を減らせます。
- 移管先の装置で、使うバイアルの熱の入りやすさ(Kv)を、中央と外周で測ってあるか
- 装置の能力曲線(どの圧力で、どれだけの昇華の速さまで処理できるか)のデータがあるか
- 凍結の方法:棚の予冷、積み込みの方法、制御核形成の有無
- 製品の温度の測り方(熱電対か無線式か)と、一次乾燥の終点の判断方法
- 崩れる温度と、最も厳しい位置のバイアルでの余裕
- 残留水分などの品質の測り方を、拠点間でそろえたか
装置の構成やオプションは凍結乾燥機で横断できます。商用の凍結乾燥機は顧客の仕様に合わせて組む大型の装置で、装置メーカーの組立と試験の能力も立ち上げの時期を左右します。IMA Life が米国で凍結乾燥機の新工場を開き、組立と試験の床を倍にしたのも、この能力に関わる動きです。
そもそも凍結乾燥にするか液剤のままにするかが次の疑問なら、凍結乾燥か液剤かが答えます。乾燥の邪魔をしにくい処方の考え方は抗体医薬の製剤設計とは?で解説しています。
参考文献
- Rambhatla S, Ramot R, Bhugra C, Pikal MJ. Heat and mass transfer scale-up issues during freeze drying: II. Control and characterization of the degree of supercooling. AAPS PharmSciTech. 2004;5(4).(過冷却の深さと乾燥層の抵抗・一次乾燥時間の関係)
- AAPS PharmSciTech. 2023. doi:10.1208/s12249-023-02553-4(スケールアップと技術移管の論文(後編)。研究室と商用の装置で冷凍能力・棚の質量・熱伝達係数が違い、設定値をそのまま写す方法は危ういこと)
- IMA, Quality by Design approach for lyophilization process scale-up(研究用2.3 m²と製造用52 m²の装置の比較、清浄な環境での過冷却の制御)
- Pharmaceutical Technology, 2011年7月15日の解説記事(pharmtech.com)(研究室の条件は、一般にそのまま大きな装置へ移せないこと)
- ICH Q8医薬品開発とQbDの考え方を示すICHガイドライン。重要品質特性(CQA)を定義している。詳しく →(R2) 製剤開発(設計空間品質が保証されると実証された、工程パラメータや原材料特性の多次元的な組み合わせの領域。詳しく →の考え方)
- FDA Guidance for Industry: PAT: A Framework for Innovative Pharmaceutical Development, Manufacturing, and Quality Assurance(工程分析技術)
- USP米国で医薬品・原料・試験法の公式基準を定める公定書で、製薬用水に関する規格も収載されている。詳しく → 〈921〉 Water Determination(残留水分の測定)

- 1抗体医薬の製剤設計とは?薬液の成分が守るものと選び方
- 2製剤のpH・緩衝液の選び方:等電点・注射の痛み・凍結で比べる
- 3安定化剤・賦形剤の選び方:糖・アミノ酸・界面活性剤を決める順番
- 4ポリソルベート(界面活性剤)の役割と分解:界面ストレスと微粒子
- 5等張化と浸透圧の調整:注射剤を体液に合わせる理由と選び方
- 6凍結乾燥か液剤か?剤形選択で先に確かめる3つのこと
- 7凍結乾燥サイクルの設計:凍結・一次乾燥・二次乾燥と現場で見る指標
- 8凍結乾燥のコラプス温度と打栓:上限の測り方と、栓で決まること
- 9凍結乾燥のスケールアップと技術移管:同じ条件で製品が崩れる理由いま読んだ記事
- 10凍結乾燥の残留水分を壊さず測る:NIRと機械学習の論文が示したこと
- 11プレフィルドシリンジで凝集する理由:シリコーン・気泡・輸送の揺れ
次に読む
抗体医薬/モノクローナル抗体この製造の全体像を、工程マップで見る


この記事に関連する工程
この分野の新着を、メールで受け取る
こうした製造・分析・品質の解説記事と、装置・試薬の新製品ニュースを毎週水曜の朝にお届けします。登録は無料で、いつでも解除できます。
登録によりプライバシーポリシーに同意したものとみなします。閲覧の記録(どのページから、どの会社のサイトへ移ったか)を、ご案内のために使います。
目次・関連閉じる
- 1抗体医薬の製剤設計とは?薬液の成分が守るものと選び方
- 2製剤のpH・緩衝液の選び方:等電点・注射の痛み・凍結で比べる
- 3安定化剤・賦形剤の選び方:糖・アミノ酸・界面活性剤を決める順番
- 4ポリソルベート(界面活性剤)の役割と分解:界面ストレスと微粒子
- 5等張化と浸透圧の調整:注射剤を体液に合わせる理由と選び方
- 6凍結乾燥か液剤か?剤形選択で先に確かめる3つのこと
- 7凍結乾燥サイクルの設計:凍結・一次乾燥・二次乾燥と現場で見る指標
- 8凍結乾燥のコラプス温度と打栓:上限の測り方と、栓で決まること
- 9凍結乾燥のスケールアップと技術移管:同じ条件で製品が崩れる理由
- 10凍結乾燥の残留水分を壊さず測る:NIRと機械学習の論文が示したこと
- 11プレフィルドシリンジで凝集する理由:シリコーン・気泡・輸送の揺れ
 抗体の保存安定性はDSCで予測できるか:Tmの順位が外れる理由2026-10-06
 プラットフォーム変更管理とは?共有工程の変更を品目間で束ねる考え方2026-10-06
 最初のGMP製造は何Lで打つか:小さく作ると後ろに回るもの2026-09-21
Proglenth(proglenth.com) https://www.proglenth.com/article/lyophilization-scale-up-tech-transfer