バイオリアクターのスケールアップとは?同じ設定でも大きな槽で培養が変わるのはなぜか
バイオリアクター細胞や微生物を、温度・pH・溶存酸素などを制御しながら培養する槽です。数リットルの開発用から数千リットルの商業生産用まであり、ステンレス製と使い捨て(シングルユース)があります。詳しく →のスケールアップとは、小さな培養槽で決めた抗体の培養工程を、製造に使う大きな槽へ移す作業のことです。工程を開発する担当と製造の担当は、槽が大きくなっても細胞が受ける酸素やpHなどの環境を、小さな槽に近く保つ方法を決めます。
ただし、回転数や通気量などの設定値をそろえても、大きな槽では酸素の溶け込み方や液の混ざり方が変わり、すべての条件を小さな槽と同時にそろえることはできません。
この記事では、大きな槽で培養が変わる理由と実際に起きた違い、何をそろえて何で確かめるのかを順に説明します。
- スケールアップとは:小さな槽で決めた培養工程を大きな槽へ移し、細胞が受ける環境を小さな槽に近く保つ作業です。
- なぜ同じ設定でも培養が変わるのか:槽を大きくすると、液の量に比べて、酸素や二酸化炭素、熱の出入り口が狭くなるためです。
- 何をそろえるのか:撹拌の強さ、翼の先の速さ、酸素の溶け込みやすさ、混ざる時間は同時にはそろわないため、規模に合わせて1つを選び、諦めた項目を書き出します。
1. バイオリアクターのスケールアップとは何か
バイオリアクターのスケールアップとは、小さな槽で決めた培養工程を大きな槽へ移し、細胞が受ける環境を小さな槽に近く保つ作業のことです。 容量の大きい槽を用意するだけの作業と違い、移したあとも細胞が同じように増え、同じ品質の抗体を作るかを確かめるところまでを含みます。
抗体医薬の開発では、数百 mLから数 Lの小さな槽で、培地、フィードフェドバッチで追い足す濃縮した栄養液。いつ・どれだけ・どう入れるかが生産性と品質を左右する。詳しく →(培養の途中で足す栄養液)、温度、pHの条件を決めます。製造では、同じ培養を数千 Lから2万 Lを超える槽で行います。
下の図は、形をそろえたまま槽を大きくしたときに、何が変わるかを示したものです。
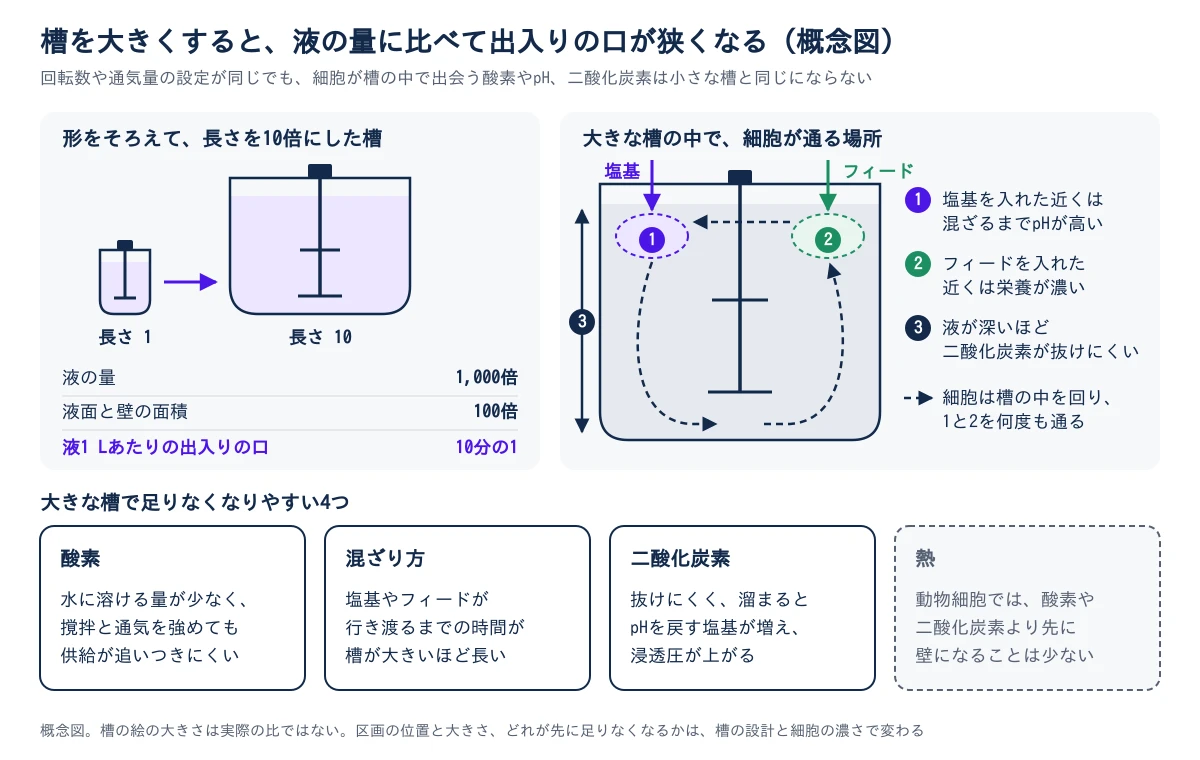
つまり、大きな槽へ移すときの手がかりは、回転数や通気量の設定値の表よりも、小さな槽で細胞がどんな環境で育ったかの記録です。では、設定値をそろえても環境がずれるのはなぜか。
2. なぜ同じ設定値でも、大きな槽では培養が変わるのか
同じ設定値でも培養が変わるのは、槽を大きくすると、液の量に比べて、酸素や二酸化炭素、熱の出入り口が狭くなるためです。 形をそろえたまま径と高さを10倍にすると、液の量は1,000倍に増えますが、液面や壁の面積は100倍にとどまり、液1 Lあたりでは10分の1に狭まります。
一方で、細胞が使う酸素や、出す二酸化炭素と熱は、液の量と細胞の数に比例して増えます。そのため、大きな槽では次の4つが問題になりやすく、どれも小さな槽では目立ちません。
- 酸素:酸素は水に溶けにくく、培地細胞を体外で生存・増殖させるために必要な栄養・エネルギー源・成長因子などを含む液体または固体の環境基盤。詳しく →に溶けている量は、濃い培養の細胞なら数分で使い切るほどしかありません。気泡で送る通気を強めれば補えますが、強めるほど泡や、気泡が割れるときの細胞への負担が増えます。
- 混ざり方:加えた塩基やフィードが槽全体に行き渡るまでの時間(混合時間添加した成分が槽内で均一になるまでの時間。大スケールほど延び、濃度勾配を生む。詳しく →)は、槽が大きいほど長くなります(Nienow AW, 2006)。そのあいだ、塩基を入れた場所の近くはpHが高く、フィードの近くは栄養が濃いまま残り、細胞は槽を回りながら、そこを何度も通過します。
- 二酸化炭素:液が深く、液の量に対して液面が狭いため、細胞が出した二酸化炭素が抜けにくくなります。溜まると培養液が酸性に傾き、pHを戻すために塩基を足すと、今度は浸透圧溶液中の溶質濃度で決まる、水を引き込む圧。培養では上昇が細胞ストレスになる管理項目。詳しく →(培養液に溶けているものの濃さ)が上がります。
- 熱:動物細胞は代謝が穏やかなため、熱が酸素や二酸化炭素より先に壁になることは多くありません。微生物の発酵では、酸素より先に熱が壁になる場面があります(高密度発酵と酸素供給の解説)。
しかも、4つは互いにつながっています。二酸化炭素を逃がそうと通気を増やせば泡が増え、混ざり方をよくしようと撹拌を強めれば、翼のまわりで細胞にかかる力(せん断)が増えます。
酸素は溶存酸素とkLa、二酸化炭素はpH制御とCO2、泡はせん断と細胞損傷の解説で詳しく扱います。
このように、大きな槽では、センサーの値が小さな槽と同じでも、細胞が出会うpHや栄養の濃さまで同じとは限りません。では、実際の培養では、それがどんな違いとして表れるのか。
3. 設定値をそろえると、実際にはどんな違いが出るのか
液量あたりの撹拌動力と通気量をそろえた5 Lと25,000 Lの比較では、増え方と抗体の量はそろいましたが、生存率細胞集団のうち生きている細胞の割合。凍結・培養の品質を示す基本指標。詳しく →と糖鎖タンパク質に付加される糖の鎖状構造で、抗体の有効性・免疫原性などに影響する重要な品質特性。詳しく →はずれました。 これは、CHO細胞(チャイニーズハムスター卵巣細胞抗体など組換えタンパク質の生産に広く使われる、チャイニーズハムスター卵巣由来の培養細胞です。詳しく →)のフェドバッチ培養(フィードを足しながら育てる培養)の結果です。ブリストル・マイヤーズ スクイブの研究者が、2013年の学会で報告しました。
- そろった項目:増殖の速さ、いちばん濃くなったときの細胞数、力価(培養液1 Lあたりの抗体の量)、細胞1個あたりの生産性です。
- ずれた項目:生存率、乳酸の代謝の切り替わり方(乳酸の代謝シフトの解説)、糖鎖(抗体に付く糖の鎖)のパターンです。
ずれの出どころをたどると、二酸化炭素の抜け方と、pHを保つための塩基の量に行き着きました。小さな槽は混合も酸素と二酸化炭素の移動も効率がよく、塩基は少なくて済む条件でした。大きな槽は塩基を多く加えたぶん、浸透圧の推移が違っていました。
そこで研究者たちは、5 Lの槽に水酸化ナトリウム(塩基)を加えて、大きな槽の浸透圧の推移を再現しました。すると糖鎖のパターンも大きな槽の水準に合い、著者らは糖鎖の差の主な要因を、大きな槽での生存率の低下と整理しています。
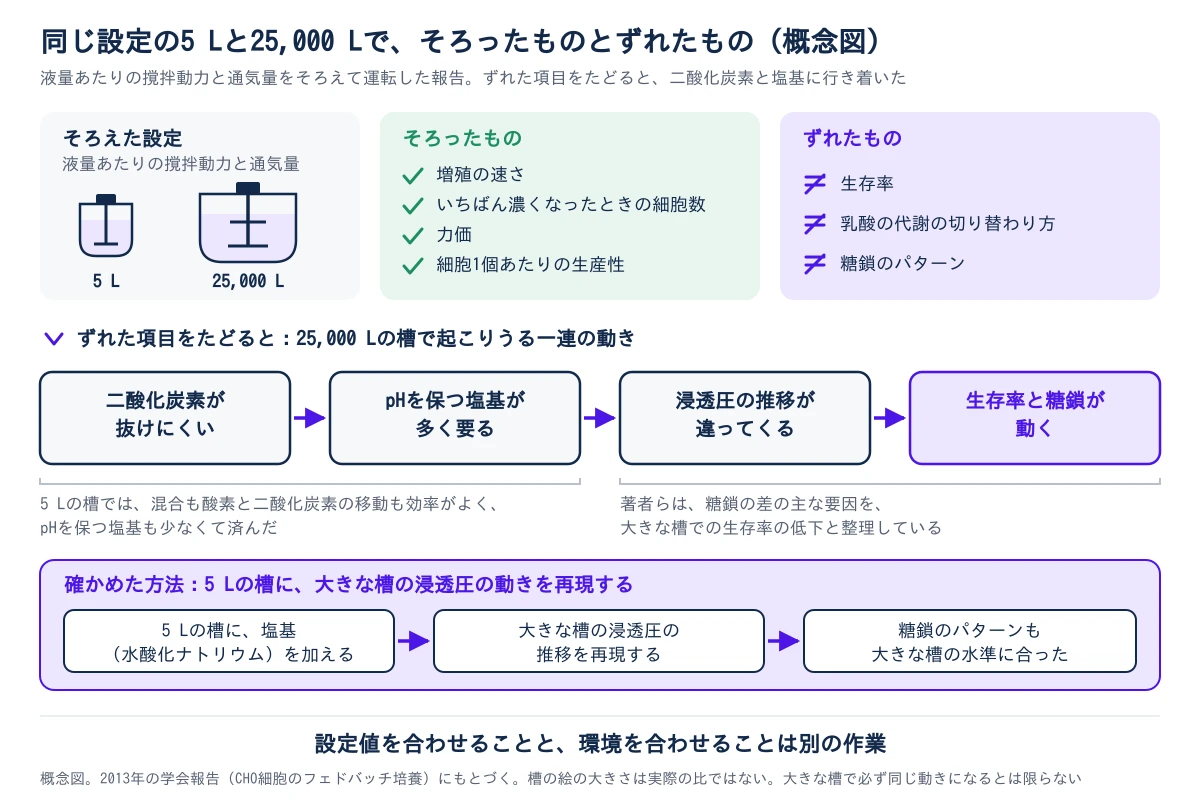
つまり、大きな槽で品質がずれたときは、二酸化炭素、塩基の量、浸透圧の記録までさかのぼると、その原因を小さな槽で再現できる場合があります。では、設定値のうち何をそろえれば、環境は近づくのか。
4. 何をそろえて、何を諦めるのか
撹拌の強さ、翼の先の速さ、酸素の溶け込みやすさ、混ざる時間は同時にはそろわないため、規模に合わせて1つを選び、諦めた項目を書き出します。 槽の大きさを換算するときに比べる量は、主に次の4つです。
- 撹拌の強さ(P/V体積あたりの撹拌動力。平均的な乱流強度やせん断の目安に使われるスケール指標。詳しく →):液1 Lあたりに翼が加える動力です。
- 翼の先の速さ(翼端速度撹拌翼の先端の周速。翼まわりの最大せん断の目安で、細胞損傷を避ける上限管理に使う。詳しく →):回る翼の外側の端の速さで、翼のまわりで細胞にかかる力の目安です。
- 酸素の溶け込みやすさ(kLa):気泡から液へ酸素が移る速さを表す係数です。
- 混ざる時間(混合時間):加えたものが槽全体で均一になるまでの時間です。
形をそろえて大きくすると、この4つは別々に動きます。例えば撹拌の強さをそろえると、大きな槽では翼の先の速さが上がり、混ざる時間は長くなります。
そこで、どれを優先するかを規模で選びます。この決め方をスケール則スケールを変えるとき何を一定に保って設計するかの基準。kLaやP/Vなどを選ぶ。詳しく →と呼び、形をそろえたまま撹拌の強さをそろえる方法は、2,000 L前後までは目安になるとされます。1万 Lを超える規模では、翼のまわりの局所的なせん断を抑えるため、翼の先の速さを基準に加える考え方もあります。
選んだあとは、諦めた側が培養にどう響くかを書き出し、確かめる対象にします。
- 混ざる時間を諦めた場合:塩基を入れた場所の近くで、pHがどこまで上がるかを見ます。
- 酸素の溶け込みやすさや通気を諦めた場合:酸素に加えて、二酸化炭素がどこまで溜まるかを見ます。
このように、スケール則を選ぶことは、大きな槽でどの環境の差を受け入れるかを決めることでもあります。では、諦めた項目の影響は、大きな槽で試す前にどこで確かめるのか。
5. 諦めた項目は、どこで確かめるのか
諦めた項目は、大きな槽の環境を小さな槽で再現するスケールダウンモデルで確かめます。 条件を選ぶための開発用の小さな槽と違い、スケールダウンモデルは、大きな槽の不利な環境まで写して使います。
例えば、塩基を入れた場所の近くのpHの高さを再現したり、細胞を、二酸化炭素が高く酸素が少ない区画と通常の区画のあいだで循環させたりします。先の事例で5 Lの槽に塩基を加え、浸透圧の推移を写したのも、この使い方の1つです。
小さな槽を選ぶときは、容量の小ささよりも、翼の形と散気(気泡の入れ方)が製造の槽とそろっているかを見ます。 撹拌の駆動を槽の底に置く構成と上から軸を差し込む構成のように、撹拌の作り方が違う槽の間では、片方で取ったデータがもう一方にそのまま写るとは限りません。
メーカーには「何 Lまで作れるか」より、「この槽と同じ翼の形と散気で、最小どこまで小さくできるか」を聞きます。開発用の小型機から製造機まで、同じ設計の系列がどこまでそろっているかが分かります。
作り方はスケールダウンモデルの作り方とマイクロ/ミニバイオリアクターの解説で扱います。
つまり、スケールダウンモデルに使う小さな槽は、開発の初めに機種を選ぶ段階から、製造の槽と同じ設計の系列かどうかを条件に入れておく必要があります。では、それでもスケールアップは、どこでつまずくのか。
6. スケールアップは、どこでつまずくのか
よくあるつまずきは、設定値の持ち込み、設計の違う槽への移し替え、測る項目の不一致、接種する細胞の見落としの4つです。
- 設定値をそのまま持ち込む:小さな槽の回転数や通気量は、換算しても出発点にすぎません。酸素、二酸化炭素、混ざり方は大きな槽で測り直します。
- 設計の違う槽への移し替えを、容量合わせと考える:メーカーや、使い捨てかステンレスかによって、翼の形、撹拌の駆動、スパージャー培養槽の底などからガスを気泡として吹き込み、酸素供給やCO₂排出を行う散気装置。詳しく →(気泡を出す部品)の付き方が変わります。混ざり方、酸素の溶け込み方、細胞への負担は、移した先の槽で測り直します。
- 小さな槽と大きな槽で、測る項目や制御を変える:生細胞密度、生存率、グルコース、乳酸、アンモニアグルタミンの代謝と化学分解で生じる代謝副産物。蓄積すると増殖・生存を落とし、糖鎖の質にも影響する。詳しく →、浸透圧を同じ間隔で測り、同じ制御の手順で動かします。そうしておけば、推移が重なるかどうかで同等性を比べられます。
- 本培養種培養で増やした細胞を大型の培養槽に移し、目的物質を本格的に産生させる最終段階の培養です。栄養を追加しながら育てるフェドバッチが広く使われます。詳しく →だけを見る:接種する細胞の状態がそろっていなければ、本培養の制御では取り戻せません。本培養で見つかった問題が、接種した細胞の段階で始まっていることもあります。
メーカーをまたぐ移し替えは、珍しい場面ではありません。AGC Biologics が横浜に建てている拠点には、メーカーの違う5,000 Lと2,000 Lの使い捨て槽が並ぶ予定です(横浜の拠点のニュース)。
つまり、大きな槽の試運転より前に、何をどの間隔で測るかと、接種する細胞の状態を決めておく必要があります。では、自分の工程では何から確かめればよいのか。
7. 自分の工程では何から確かめるのか
自分の工程では、槽を替えるたびに、次の5つを上から順に確かめます。
- 槽の形:小さな槽と大きな槽で、翼の形と散気の入れ方がそろっているかを確かめます。そろっていなければ、混ざり方、酸素の溶け込み方、細胞への負担を大きな槽で測り直す計画を立てます。
- 諦めた項目:何をそろえて何を諦めたかを書き出し、諦めた項目を小さな槽で試したかを確かめます。
- 大きな槽で測る項目:二酸化炭素、pHを保つために加えた塩基の量、浸透圧を、大きな槽で測っているかを確かめます。
- 同等性を判断する項目:力価と細胞数のほか、生存率、乳酸、糖鎖を比べる項目に入れ、小さな槽と大きな槽で同じ監視項目と制御の手順を使っているかを見ます。
- 接種する細胞:本培養に入れる細胞の状態が、毎ロットそろっているかを確かめます。
1と2は槽を決める段階で、3と4は大きな槽の試運転の前に、5は毎ロット確かめます。小さな槽と大きな槽の推移を同じ表に並べ、再現できた項目とできなかった項目を分けて残すと、次に槽を替えるときにも、その表から始められます。
回転数の出発点はスケールアップ換算の計算ツールで換算できます。槽選びの全体はバイオリアクターの選び方で、本培養の毎日の見方は本培養とはで読めます。
参考文献
- Xu S, Abu-Absi S, Maranga L. Systematic Development of a Scale-Down Model for a 25,000 L Fed-Batch CHO Culture Process. 2013 AIChE Annual Meeting(5 Lと25,000 Lで合った項目と合わなかった項目、塩基の使用量と浸透圧、水酸化ナトリウムの添加による再現)
- Gazaille B, with Chaudhry MA, Muralidharan N, Sandle T, Shimoni Y, Whitford W. Bioreactor Scale-Up: Learning from Industry Experiences. BioProcess International eBook. 2026 Feb;24(2).(スケール則の使い分け、スケールダウンモデル)
- Nienow AW. Reactor engineering in large scale animal cell culture. Cytotechnology. 2006;50(1-3):9-33.(1万 Lを超える撹拌槽の総説。規模が大きいほどpHと栄養の均一さが重要になること)
- Garcia-Ochoa F, Gomez E. Bioreactor scale-up and oxygen transfer rate in microbial processes: An overview. Biotechnology Advances. 2009;27(2):153-176.(酸素移動とスケールアップ)
- AGC Biologics, AGC Biologics Strengthens Single-Use Technology At New Yokohama, Japan Facility(2025年4月7日。5,000 Lの DynaDrive 2基)
- AGC Biologics, AGC Biologics Lands Commercial Manufacturing Agreement for Yokohama Site Worth Hundreds of Millions of Dollars(Cytiva の2,000 L 4基と DynaDrive 5,000 L 2基)

- 1抗体医薬の製造工程とは?培養・精製・製剤・分析の流れ
- 2CHO細胞とは?抗体医薬をヒトではなくハムスターの細胞で作るのはなぜか
- 3シードトレインとは?本培養の前に細胞を何段にも分けて増やすのはなぜか
- 4本培養とは?抗体を作らせる2週間で何を見て、いつ止めるか
- 5フェドバッチのフィードとは?多く足しても抗体が増えるとは限らないのはなぜか
- 6溶存酸素とkLa(酸素移動容量係数)とは?培養の酸素はなぜすぐ足りなくなるのか
- 7バイオリアクターのせん断と細胞損傷とは?撹拌より気泡が壊す理由
- 8CHO培養のpH制御とは?pHが合っていても大きな槽でCO2が溜まるのはなぜか
- 9CHO培養の乳酸の代謝シフトとは?溜まった乳酸が途中で減り始めるのはなぜか
- 10CHO培養のアンモニアはどこから来る?発生源と抑える順番
- 11バイオリアクターのスケールアップとは?同じ設定でも大きな槽で培養が変わるのはなぜかいま読んだ記事
- 12灌流培養(パーフュージョン)とは?流加培養と比べて何がよく、どこでつまずくのか
- 13N-1灌流とは?本培養の一段手前で細胞を濃くすると、なぜ抗体が増えるのか
次に読む
抗体医薬/モノクローナル抗体この工程を、製造の流れのどこに当たるかで見る


この記事に関連する工程
この分野の新着を、メールで受け取る
こうした製造・分析・品質の解説記事と、装置・試薬の新製品ニュースを毎週水曜の朝にお届けします。登録は無料で、いつでも解除できます。
登録によりプライバシーポリシーに同意したものとみなします。閲覧の記録(どのページから、どの会社のサイトへ移ったか)を、ご案内のために使います。
目次・関連閉じる
- 1抗体医薬の製造工程とは?培養・精製・製剤・分析の流れ
- 2CHO細胞とは?抗体医薬をヒトではなくハムスターの細胞で作るのはなぜか
- 3シードトレインとは?本培養の前に細胞を何段にも分けて増やすのはなぜか
- 4本培養とは?抗体を作らせる2週間で何を見て、いつ止めるか
- 5フェドバッチのフィードとは?多く足しても抗体が増えるとは限らないのはなぜか
- 6溶存酸素とkLa(酸素移動容量係数)とは?培養の酸素はなぜすぐ足りなくなるのか
- 7バイオリアクターのせん断と細胞損傷とは?撹拌より気泡が壊す理由
- 8CHO培養のpH制御とは?pHが合っていても大きな槽でCO2が溜まるのはなぜか
- 9CHO培養の乳酸の代謝シフトとは?溜まった乳酸が途中で減り始めるのはなぜか
- 10CHO培養のアンモニアはどこから来る?発生源と抑える順番
- 11バイオリアクターのスケールアップとは?同じ設定でも大きな槽で培養が変わるのはなぜか
- 12灌流培養(パーフュージョン)とは?流加培養と比べて何がよく、どこでつまずくのか
- 13N-1灌流とは?本培養の一段手前で細胞を濃くすると、なぜ抗体が増えるのか
 混合時間とは?培養槽の混ざり方は何で測り、なぜ規模で変わるのか2026-10-20
 スケールダウンモデルの作り方とは?そろえるものと割り切るもの2026-06-29
 微生物発酵のスケールアップとは?酸素と熱と混ざりの壁2026-06-21
Proglenth(proglenth.com) https://www.proglenth.com/article/bioreactor-scale-up