本培養とは?力価が伸びているのに、なぜ培養を止めるのか
本培養とは、シードトレインで増やした細胞を大きな培養槽に移し、2週間ほどかけて抗体を作らせる工程です。抗体の濃さ(力価)がまだ伸びているあいだは培養を続けたほうがよい、とは限りません。 止めどきは力価ではなく、生存率細胞集団のうち生きている細胞の割合。凍結・培養の品質を示す基本指標。詳しく →と代謝の値の傾きを過去のロットと比べて決めます。
終盤に細胞が弱ると不純物が増え、精製の負担と抗体の品質に響くからです。抗体医薬の製造・技術の担当者は、毎日の測定を見ながら、いつ培養を止めて回収するかを決めます。
この記事では、本培養で何をするのか、力価が伸びていても止める理由、何を見て止めどきを決めるか、自分の工程で何から確かめるかを順に説明します。紹介するのは一つの考え方で、止めどきの決め方は工程によって変わります。
- 本培養とは:前半は細胞を増やし、後半は抗体を作らせる工程で、同じ槽の中で途中から目的が切り替わります。
- 力価が伸びていれば続けてよいか:生存率が下がり始めると、壊れた細胞から不純物が漏れ、精製の負担と品質のばらつきが増えます。
- 何で決めるか:日数や力価だけでなく、生存率と代謝の値の傾きを、過去のロットと並べて決めます。
1. 本培養とは、何をする工程なのか
本培養は、同じ槽の中で、前半は細胞を増やし、後半は抗体を作らせる工程です。
本培養の多くは、流加培養培養の途中で栄養(フィード)を追加しながら細胞を高密度まで育てる培養方式。詳しく →(フェドバッチ)で行います。培地に細胞を植え、途中で濃い栄養液(フィードフェドバッチで追い足す濃縮した栄養液。いつ・どれだけ・どう入れるかが生産性と品質を左右する。詳しく →)を足しながら、最後にまとめて回収する方式です。液を入れ替え続けて細胞を何週間も保つ灌流培養とは、ここが違います。
前半と後半では、見る数字と操作が変わります。
- 前半(細胞を増やす):単位体積あたりの生きた細胞の数を表す生細胞密度(VCD生存細胞密度。培養液の単位体積あたりに存在する生きた細胞の数を示し、増殖の状態を表す指標。詳しく →)と、生きている細胞の割合を表す生存率を毎日測り、細胞が予定どおり増えるかを見ます。
- 後半(抗体を作らせる):プロセスによっては培養温度を37 ℃から32〜34 ℃あたりへ下げ、細胞の増殖を抑えて、細胞1個が作る抗体の量と品質を高めます。
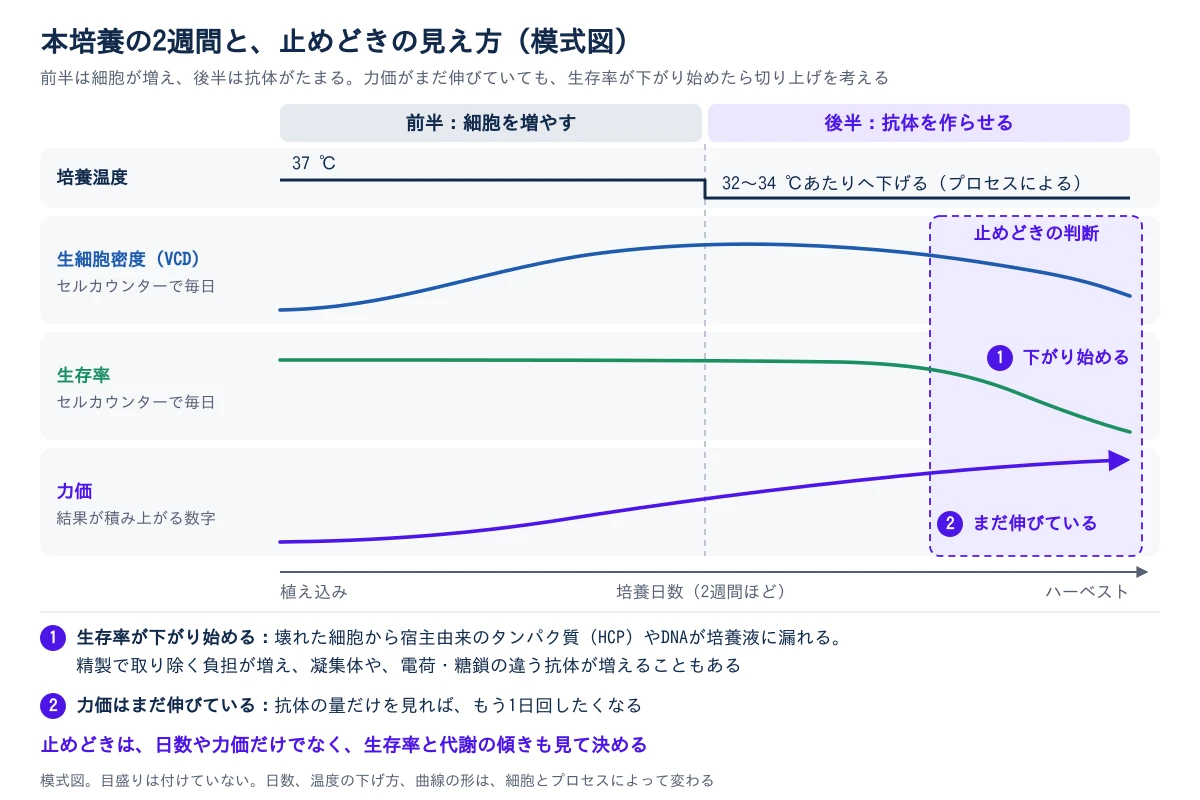
図のとおり、生存率は後半の途中まで高いまま保たれ、終盤に下がり始めます。その一方で、力価は培養を通して上がり続け、終盤もまだ伸びています。
細胞が槽に入る前の段取りはシードトレインで、フィードの量と時期の決め方はフィード設計の解説で読めます。本培養の後半は、目的が細胞を増やすことから抗体を作らせることへ移ったあとの期間です。この後半をどこで終えるかを、次の節で考えます。
2. なぜ、力価が伸びていても培養を止めるのか
終盤に生存率が下がり始めると、壊れた細胞から不純物が漏れ出し、取れる抗体の質が下がるからです。
力価(titer)は、それまでに作られた抗体が積み上がった累積値で、終盤もまだ伸びていることがあります。抗体の量だけを見れば、もう1日回したくなります。
ところが生存率が下がると、壊れた細胞から宿主由来のタンパク質(HCP)や DNA が培養液に漏れ出します。これが困る理由は2つあります。
- 精製の負担が増える:抗体は、精製の最初の Protein A抗体に特異的に結合するProtein Aを担体に固定し、抗体だけを選択的に捕まえて精製する手法です。抗体医薬の最初の精製工程として定番になっています。詳しく → クロマトグラフィー固定相と移動相の間での物質の相互作用(分配・吸着・イオン交換など)の差を利用して、混合物中の成分を分離・精製する操作の総称。詳しく →(抗体に結合するタンパク質を使う工程)で捕捉されます。しかし増えた HCP や DNA は、その後の工程で取り除く負担として残ります。
- 抗体そのものの品質が変わる:培養を延ばすと、抗体どうしが会合した凝集体タンパク質分子どうしが結合してできた高分子量の集合体です。有効性や免疫原性に影響するため、その含量を測ります。詳しく →や、電荷や糖鎖の違う抗体が増えることがあります。
凝集体や電荷の違いのような品質の特性を、規格でどう押さえるかは、国際的な指針 ICH Q6B生物薬品の規格・試験方法の設定の考え方を示すICHガイドライン。力価などの規格を扱う。詳しく →(バイオ医薬品抗体や組換えタンパク質など、生きた細胞や微生物に作らせる医薬品の総称です。細胞治療・遺伝子治療の製品を含めて呼ぶこともあります。化学合成で作る核酸医薬やペプチドは、ふつう含めません。詳しく →の規格と試験の指針)が示しています。高力価のロットが、そのまま良い製造ロットになるとは限りません。
止めどきは「どれだけ取れたか」だけでなく、「次の精製で何を取り除くことになるか」まで含めて決めるものです。では、その判断には何を使えばよいのでしょうか。
3. では、何を見て止めどきを決めるのか
止めどきは、日数や力価だけでなく、生存率と代謝の値の傾きで決めます。
力価は累積値なので、異変はたいてい別の数字に先に出ます。そのため、細胞数と生存率のほかに、培地細胞を体外で生存・増殖させるために必要な栄養・エネルギー源・成長因子などを含む液体または固体の環境基盤。詳しく →の中身を毎日測ります。
- グルコース:細胞の栄養源で、足りているか、与えすぎていないかを見ます。
- 乳酸とアンモニアグルタミンの代謝と化学分解で生じる代謝副産物。蓄積すると増殖・生存を落とし、糖鎖の質にも影響する。詳しく →:代謝で出る老廃物で、蓄積の速さを見ます。
- 浸透圧溶液中の溶質濃度で決まる、水を引き込む圧。培養では上昇が細胞ストレスになる管理項目。詳しく →:培養液に溶けている物質の総量を反映する値で、アルカリを足すたびに上がります。
これらはバイオプロセスアナライザでまとめて測れます。生細胞密度と生存率はセルカウンターで測ります。
これらの値は互いに影響し合います。乳酸が溜まると液が酸性に傾き、pH を戻すためにアルカリを足すので、今度は浸透圧が上がります。一方で、うまくいっている培養では、後半に細胞が乳酸を作る側から使う側へ切り替わることがあります。
1つの値ではなく、ロットどうしの傾きを比べる
よくある失敗は、決めた日数だけを見て、生存率や代謝の傾きを見ないことです。日数は同じでも、細胞の状態はロットごとにそろいません。前のロットより乳酸の上がり方が速い、生存率の落ち方が早いといった差を、日数だけを見ていると見落とします。
乳酸が上がったときは、原因を1つに決めつけないようにします。グルコースの与えすぎ、酸素の不足、pH の乱れのどれでも乳酸は上がり、打つ手はそれぞれ違います。 乳酸とアンモニアがそろって高いなら、グルタミンの代謝を含めて培地の組成から疑います(アンモニアの抑え方)。
こうした管理の積み重ねは、取れる量そのものを変えてきました。動物細胞で組換えタンパク質遺伝子組換えで微生物や細胞に作らせた目的タンパク質。宿主により折りたたみやコスト、糖鎖が異なる。詳しく →を作る培養の収量は、1980年代半ばから2000年代はじめまでに100倍以上に伸び、2004年の総説は主な理由を培地の組成と培養の管理の改良に求めています。
止めどきの判断は、毎日の数字を過去のロットと並べて、どこから外れ始めたかを読む作業です。
4. 自分の工程では、何から確かめるのか
最初にやるのは、直近の数ロットの乳酸と生存率を、日ごとに1枚のグラフへ重ねることです。
どのロットがいつから外れ始めたかが見えれば、次に何を測り足すべきかも決まります。そのうえで、次の3つを確かめます。
- 毎日の数字を、過去のロットと並べているか:生細胞密度、生存率、グルコース、乳酸、アンモニア、浸透圧を毎日測り、過去のロットと重ねて見ているかを確かめます。
- 回収の条件に、生存率や代謝の傾きが入っているか:バッチ記録で、ハーベスト培養液から細胞や破片を取り除いて目的物質を含む上清を回収し、後工程に渡せる清澄な液にする工程です。詳しく →(培養液の回収)の条件が日数だけなのか、生存率などの条件も入っているのかを確かめます。
- 乳酸が上がったとき、どこから疑うかが決まっているか:グルコース、溶存酸素(DO)培養液などに溶け込んでいる酸素の量。細胞培養では制御対象となる重要なパラメータ。、pH、アンモニアのどれから疑うかを、手順として決めているかを確かめます。
測定が止まると、止めどきの判断もできなくなります。分析計の試薬やセンサーカード、セルカウンター培養液中の細胞の数や生存率(生死の割合)を自動で数え、培養の状態を把握するために使う装置です。詳しく →の消耗品を途切れずに調達できるかも、あわせて見ておきます。
培養液から細胞を除く次の工程はハーベスト・清澄化の解説で読めます。力価と液の量から1回の培養で取れる量を見積もりたいときは、力価から収量を出す計算ツールが使えます。
力価がまだ伸びていても、生存率や乳酸が過去のロットから外れ始めたら、止めどきを考える時期です。自分の工程では、その外れ方を毎日見られる形にしておくところから始めてください。
参考文献
- Wurm FM. Production of recombinant protein therapeutics in cultivated mammalian cells. Nature Biotechnology. 2004;22(11):1393–1398.(1980年代半ばの同様の工程と比べて100倍以上の収量向上、主な理由は培地の組成と工程管理の改良)
- Li F, Vijayasankaran N, Shen AY, Kiss R, Amanullah A. Cell culture processes for monoclonal antibody production. mAbs. 2010;2(5):466–479.(流加培養の組み立て、温度シフト培養後半に温度を下げて増殖を抑え、産生や品質を稼ぐ操作。抗体培養で広く用いられる制御です。詳しく →などの工程管理)
- ICH医薬品規制の国際調和を目的として、日米欧の規制当局と製薬業界が参加する国際的なガイドライン策定機関。詳しく → Q6B, Specifications: Test Procedures and Acceptance Criteria for Biotechnological/Biological Products(Step 4、1999年3月。純度・不純物などの品質特性)

- 1抗体医薬の製造工程とは?どの工程で品質が決まり、どこで戻せなくなるのか
- 2CHO細胞とは?抗体をヒトでなくハムスターの細胞で作るのはなぜか
- 3シードトレインとは?本培養の前に細胞を何段にも分けて増やすのはなぜか
- 4本培養とは?力価が伸びているのに、なぜ培養を止めるのかいま読んだ記事
- 5フェドバッチのフィードとは?多く足しても抗体が増えるとは限らないのはなぜか
- 6溶存酸素とkLa(酸素移動容量係数)とは?培養の酸素はなぜすぐ足りなくなるのか
- 7バイオリアクターのせん断による細胞損傷とは?回転数を下げても生存率が戻らないのはなぜか
- 8CHO培養のpH制御とは?pHが合っていても大きな槽でCO2が溜まるのはなぜか
- 9CHO培養の乳酸の代謝シフトとは?溜まった乳酸が途中で減り始めるのはなぜか
- 10CHO 培養のアンモニアはどこから来る?代謝と自然分解の2つの発生源と、抑える順番
- 11バイオリアクターのスケールアップとは?同じ設定で培養が変わる理由
- 12灌流培養(パーフュージョン)とは?流加培養と比べて何がよく、どこでつまずくのか
- 13N-1灌流とは?本培養の一段手前で細胞を濃くすると、なぜ抗体が増えるのか
次に読む


この記事から広げる
この記事に関連する工程
この分野の新着を、メールで受け取る
こうした製造・分析・品質の解説記事と、装置・試薬の新製品ニュースを毎週水曜の朝にお届けします。登録は無料で、いつでも解除できます。
登録によりプライバシーポリシーに同意したものとみなします。閲覧の記録(どのページから、どの会社のサイトへ移ったか)を、ご案内のために使います。
目次・関連閉じる
- 1抗体医薬の製造工程とは?どの工程で品質が決まり、どこで戻せなくなるのか
- 2CHO細胞とは?抗体をヒトでなくハムスターの細胞で作るのはなぜか
- 3シードトレインとは?本培養の前に細胞を何段にも分けて増やすのはなぜか
- 4本培養とは?力価が伸びているのに、なぜ培養を止めるのか
- 5フェドバッチのフィードとは?多く足しても抗体が増えるとは限らないのはなぜか
- 6溶存酸素とkLa(酸素移動容量係数)とは?培養の酸素はなぜすぐ足りなくなるのか
- 7バイオリアクターのせん断による細胞損傷とは?回転数を下げても生存率が戻らないのはなぜか
- 8CHO培養のpH制御とは?pHが合っていても大きな槽でCO2が溜まるのはなぜか
- 9CHO培養の乳酸の代謝シフトとは?溜まった乳酸が途中で減り始めるのはなぜか
- 10CHO 培養のアンモニアはどこから来る?代謝と自然分解の2つの発生源と、抑える順番
- 11バイオリアクターのスケールアップとは?同じ設定で培養が変わる理由
- 12灌流培養(パーフュージョン)とは?流加培養と比べて何がよく、どこでつまずくのか
- 13N-1灌流とは?本培養の一段手前で細胞を濃くすると、なぜ抗体が増えるのか
 ラマン分光によるバイオプロセス PAT とは? 水系の培養に向く理由と、モデルの落とし穴2026-07-20
 代謝物アナライザーとは?項目の多い1台で足りないのはなぜか2026-09-24
 大腸菌の発酵条件は、力価を待たずに探せるのか2026-09-26
Proglenth(proglenth.com) https://www.proglenth.com/article/production-culture