滞留時間分布(RTD)とは?連続生産で異常をどこまで捨てるか
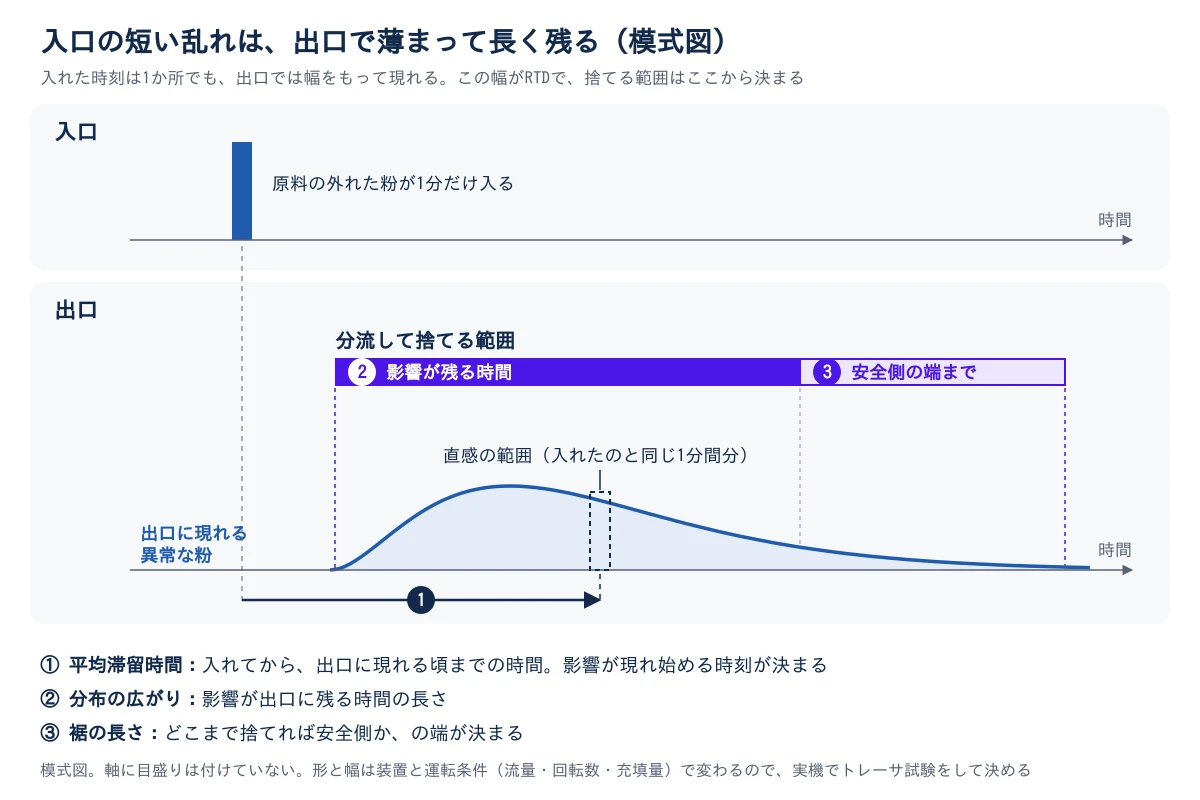
連続生産培養から精製までを区切らず流れとしてつなぐ生産方式。ICH Q13が承認の道筋を示す。詳しく →のラインに、原料の外れた粉がほんの1分だけ入ったとします。出口では、どこからどこまでを捨てればよいのか。直感では「1分後に出てくる、1分間分」と思いがちですが、実際の答えは違います。
Rutgers 大学のグループが連続直接打錠のラインで調べた2024年の発表では、ブレンダ(粉を混ぜる装置)の入口に入れたトレーサ(追跡用の目印物質)を、打錠機の供給部で測っています。供給部は粉が長くとどまって混ざるため、短い乱れは均されました。流れやすい処方では、トレーサの量や性質を変えても、測れる分布はあまり変わっていません。1分の異常は、薄まって、長く出口に残ります。
その広がり方を表すのが滞留時間分布各工程に物質が留まる時間のばらつきで、連続生産では最終品質を左右する。詳しく →(Residence Time Distribution、RTD)です。ある時刻に装置へ入った材料が、いつ出口に現れるかを、時間の幅として示します。異常をどこまで捨てるか、ロットをどう切るか、測定をどれくらいの間隔で行うかが、すべてこの分布の上に乗ります。製造の担当に加え、ロットを定義する品質保証、連続ラインを提案する装置メーカーの営業にも関わる話です。
RTDとは ― 入れた時刻と出た時刻の対応
バッチ生産なら、仕込んだ材料は同じ容器でまとめて処理され、そのまま次へ渡ります。いつ入れたものがいつ出てきたかを、気にする必要がありません。連続生産では、入口から入れ続け、出口から出し続けるので、いま出てきたものがいつ入れたものか、一つには決まりません。
材料が装置の中を通る道が、一つではないからです。粉の連続混合機では、撹拌翼に押されて速く出口へ向かう粒子もあれば、壁際に留まる粒子もあります。管の中の液でも、中心と壁の近くでは速さが違います。同じ瞬間に入った材料が、幅を持った時間にわたって出てきます。
見るのは3つです。入口から出口までの平均的な時間(平均滞留時間)、分布の広がり、そして裾の長さです。広い分布は、原料の供給のわずかな乱れをならしてくれます。その反面、逸脱承認された手順や規格から外れた事象。GMPでは発見したら記録し、製品品質への影響を評価してロットの可否を判断します。詳しく →が起きたときに影響が及ぶ範囲も広げます。混ぜることは、両刃です。
RTDは、連続生産における時間と物質の対応表です。分布が広いほど乱れに強く、そのぶん異常とも長く付き合います。
測り方 ― トレーサ試験
RTDは計算では決まらず、実測します。定常運転中の入口に、区別して測れる物質を短時間だけ加え(パルス)、あるいは別の物質へ切り替え(ステップ変化)、出口の濃度を時間を追って測ります。出口の測定には、近赤外やラマン分光光を当てて分子固有の散乱スペクトルを捉え、培養液中の糖や代謝物などの濃度を無菌のまま連続監視する手法です。抜き取り不要で測れます。詳しく →のようなインライン測定が使われます(PATと連続生産)。オフラインでは時間の細かさが足りません。
トレーサの選び方で結果が変わることがあります。製品の有効成分と同じように振る舞うものを選び、流れを乱さずに入れる必要があります。粉体なら、トレーサの粒子の大きさと密度を製品に合わせます。トレーサ自体が装置の中で別の挙動をすれば、測っているのは製品のRTDではありません。
分布は運転条件で変わります。流量、回転数、充填の量ごとに変わるので、設計空間の範囲で複数の点を測ります。また、Engisch と Muzzio の2015年の論文は、RTDを、バッチの定義、原料のトレーサビリティ要求と検証を一対一で結びつけ追跡できるようにすること。抜け漏れと過剰検証の両方を防ぐ。詳しく →、センサーの測定頻度の選び方に使う方法を示しています。パルス取り込み能の高い未成熟樹状細胞に、標的とするがん抗原を覚え込ませる工程のこと。詳しく →に対する出口の応答は、短い乱れを見逃さない測定の頻度を決める手がかりです。
トレーサ試験の目的は曲線を得ることではなく、運転条件ごとに異常がどう広がるかを知ることです。
ProgLoopで調べるこの製品・工程、ProgLoopで実務者に聞く関連製品や他社の使用経験とあわせて引けます。迷えば、そのまま質問も投げられます。ProgLoopで調べる使いどころ ― どこまで捨てるか、ロットをどう切るか
RTDが実務で効くのは、異常を分流(ダイバート組成が狙い値に入っていない液をカラムに送らず廃棄側へ回すこと。規格外液の流入を防ぐ。)するときです。
バッチなら、そのバッチ全体の扱いを決めれば済みます。連続では、入口の異常が出口のどの範囲に現れるかを特定して、その範囲だけを分けます。平均滞留時間が分かれば、影響が出口に現れ始める時刻が決まります。分布の広がりが分かれば、影響が残る時間の長さが決まります。裾の長さが分かれば、どこまで捨てれば安全側かが決まります。RTDを押さえずに回すと、全量を捨てるしかなくなり、連続生産の利点が消えます。
ICH Q13原薬・製剤の連続生産に関する品質・規制の考え方を整理した国際調和ガイドライン。詳しく →は、連続生産の制御戦略に物質の分流を含めています。分流の基準づくりには、RTDなど工程の動きの理解が使われます。混合を小分け(ミニバッチ)にして連続直接打錠につなぐ検討でも、打錠機のRTDがミニバッチごとの追跡に響くことが調べられています。
ロットの定義も、RTDの上に乗ります。時間で切る、製造量で切る、原料のロットで切る、のいずれも選べます。原料のロットが切り替わる時点で区切る場合は、前の原料と後の原料が混ざった部分を、どちらのロットに入れるか、分けて捨てるかを決めておきます。これは年次品質照査や継続的工程確認の単位にも影響します。
測定の間隔も同じです。分布の広がりより測定の間隔が長ければ、逸脱を見つけられても、境界を特定できません(工程内管理)。
RTDを持っていれば、異常が起きても影響範囲を限って運転を続けられます。持っていなければ、全量を止めて捨てるしかありません。
装置の並べ方と変更 ― 流量を変えれば分布も変わる
ライン全体のRTDは、個々の装置の分布の積み重ねで決まります。混合の強い装置は分布を広げ、管のように押し出して流す装置は分布を保ちます。途中に保持槽を挟めば、そこで大きく広がります。上流の乱れをならしたければ混合を強くし、異常の及ぶ範囲を狭めたければ押し出し流れに近づける、という選択です。両方は同時には成り立ちません。原料を送り出すフィーダの精度がしばしば議論されるのも、下流でならせる量に限りがあり、入口の乱れを小さくするほうが確実だからです。
もう一つの落とし穴が、条件の変更です。流量を変えれば、平均滞留時間も混ざり方も変わります。開発のときと商用で運転の流量が違うなら、その条件でRTDを測り直します。技術移管で装置が変わるときは、同型機でも実測します。スケールダウンモデルで条件を検討するなら、RTDが実機を代表しているかを確かめます。
連続生産は、規模を上げるときに装置が変わらないことが利点とされます。それでも、「同じ装置なら条件も同じ」とは限りません。
実例と、バイオ医薬の側 ― 連続ラインが現実になった背景
2015年7月、Vertex の Orkambi が、連続ラインで作る医薬品として米FDAの承認を受けました。2016年4月には、Janssen の Prezista 600 mg錠で、バッチから連続への切り替えが承認されています。直接打錠の連続ラインは、秤量、粉砕、混合、打錠、コーティングを1本のラインにつなぎます。業界紙の報道では、2週間かかっていた製造が1日に縮むとされました。このような連続ラインで、異常をどこまで切り出すかの根拠になるのが、RTDです。
液体を扱うバイオ医薬でも考え方は同じです。灌流培養の出口と連続精製のあいだのサージタンク連続工程で流量や液量の変動を吸収する緩衝用のバッグやタンクです。前後の工程の流れの差を一時的にためて調整し、流れを安定させます。詳しく →は、液の側のRTDを決める装置の一つです(連続生産とプロセス強化とは?)。
明日から確かめられること
製造の担当なら、自分のラインで、トレーサ試験を実際の運転条件で行ったかを確かめてください。品質保証の担当なら、分流の開始と終了の基準がRTDにもとづいて決められているか、ロットを切り替える区間の扱いが文書になっているかを確認します。
RTDの確認チェックリスト
- RTDを、実際の運転の流量・回転数・充填処方済みの溶液をバイアルやシリンジなどの容器へ無菌的に充填し、封止する製造工程。詳しく →量で測っているか
- トレーサは製品の有効成分と同じように振る舞うか。流れを乱さずに入れられるか
- 装置ごとの分布と、ライン全体の分布の両方を押さえているか
- 分流の開始と終了の基準は、RTDにもとづくか
- 原料のロットを切り替える区間の扱いが決まっているか
- 測定の間隔は、分布の広がりより短いか
- 流量や装置が変わったとき、測り直す決まりがあるか
インラインで測る手段は近赤外・フーリエ変換赤外モニタリングとラマン分光モニタリングのページで探せます。設計空間品質が保証されると実証された、工程パラメータや原材料特性の多次元的な組み合わせの領域。詳しく →との関係は重要工程パラメータと設計空間、バリデーション試験法が目的に合う性能を持つことを立証する妥当性確認。正確さ・精度などを評価する。詳しく →での確認は工程バリデーションのライフサイクルで読めます。
参考文献
- ICH Q13, Continuous Manufacturing of Drug Substances and Drug Products(Step 4, 2022年11月16日)(制御戦略と物質の分流、バッチの記述)
- Engisch WE, Muzzio FJ. Using Residence Time Distributions (RTDs) to Address the Traceability of Raw Materials in Continuous Pharmaceutical Manufacturing. Journal of Pharmaceutical Innovation. 2015.(RTDによるバッチの定義、トレーサビリティ、測定頻度の選び方)
- Effect of tablet press residence time distribution on material traceability in a continuous direct compression process via mini batch blending, Part 1(USP Continuous Manufacturing Knowledge Center)(打錠機のRTDとミニバッチの追跡)
- AIChE Annual Meeting 2024. Effects of Tracer Physical Properties and Quantities on the Residence Time Distribution (RTD) of a Continuous Pharmaceutical Manufacturing Line(ブレンダ入口のトレーサを打錠機の供給部で測った検討)
- Pharmaceutical Technology, FDA Approves Tablet Production on Janssen Continuous Manufacturing Line(2016年4月12日)(Prezistaの切り替え承認)
この記事に関連する工程
次に読む
低分子医薬/化学合成原薬この製造の全体像を、工程マップで見る


この分野の新着を、メールで受け取る
こうした製造・分析・品質の解説記事と、装置・試薬の新製品ニュースを月数回お届けします。登録は無料で、いつでも解除できます。
登録によりプライバシーポリシーに同意したものとみなします。


