連続精製のPATは、どこまで品質を数字で答えられるのか
連続ダウンストリームのラインでは、紫外吸光の検出器や導電率計液体の電気の通しやすさを測り、塩濃度やバッファの状態を確認する計器です。クロマトや限外ろ過の工程管理に用いられます。詳しく →の波形が、いくらでも手に入ります。ところが、その波形を出荷の判断の根拠にしようとすると、足りないと言われます。
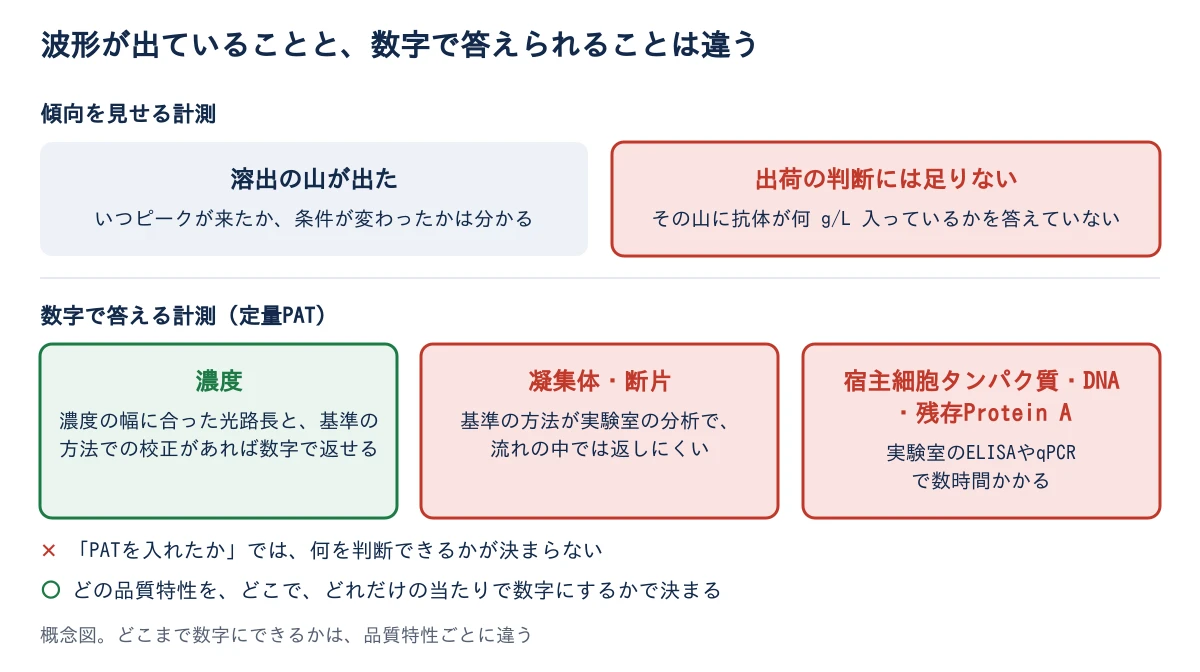
ただし、波形が足りないのは装置の性能のせいではありません。波形は傾向を見せますが、品質を数字では答えていないからです。工程の測定で品質を判断するには、基準になる分析法と突き合わせて、数字を返す計測(定量PAT、工程分析技術)が要ります。
Carvalhoら(2025)の総説を手がかりに、傾向と数字の違い、計測を比べる軸、数字にしにくい不純物、導入の前に聞くことをたどります。
- 波形では何が足りないのか:山が出たことは分かっても、その山に抗体が何 g/L 入っているかを答えていません。
- 数字で答えられるのはどこまでか:濃度は条件を整えれば返せますが、宿主細胞タンパク質は実験室の分析に頼るのが実情です。凝集体は流れの中で定量した研究例があるものの、日常の判定はまだ実験室の分析が中心です。
- 計測はどう比べるのか:測る場所、測る品質特性、実機で使えるか、基準法との当たり、費用の5つで比べます。
1. 波形が出ているのに、なぜ出荷の判断に使えないのか
波形は、いつ山が来たかという傾向を示すだけで、その液の品質を数字では答えていないからです。 紫外吸光の山に抗体が何 g/L 入っているかは、基準になる分析法と突き合わせて初めて数字として言えます。
バッチの工程なら、試料を抜いて試験室で測り、結果が出るまでタンクで待てます。連続生産ではそうはいきません。液は流れ続け、結果を待つあいだにも次の工程へ進むので、品質に関わる数字を流れの中か、流れのすぐ脇で返す計測が要ります。
工程の測定値と工程の管理を組み合わせて品質を判断する考え方を、リアルタイムリリース試験完成品を改めて試験せず、工程中のデータで品質を保証して出荷判定につなげる方式。詳しく →と呼びます。その根拠にできるのは、数字で答えて、基準法との当たりを確かめた計測です。波形がきれいに出ている、というだけでは根拠になりません。
2. 「数字で答える計測」とは、どういう計測なのか
配管の中か、流れから自動で抜いた液か、現場のすぐ脇で、品質の値そのものを返し、基準法との誤差が示されている計測です。 測る場所は3つに分かれます。
- 配管の中で測る(インライン):試料を抜かずに測ります。結果がいちばん速く返ります。
- 流れから自動で抜いて測る(オンライン):少量を自動で抜き、測ってから戻すか捨てます。
- 現場の脇で測る(アットライン):人が試料を取り、ラインのそばの機器で測ります。結果が返るまでは数分です。
数字で答える計測かどうかを見分ける問いは、「傾向が見えるか」ではなく「その数値だけで判断できるか」です。数値の当たりは、高速液体クロマトグラフィーなどの基準法と並べて測った誤差で確かめます。
総説は、この種の計測を比べる軸として、測る場所、測る品質特性、実機の規模で使えるか、予測がどれだけ当たるか、費用の5つを挙げています。下流で気にする品質の項目は、凝集していない抗体の割合、凝集体と断片、電荷の違う分子、DNA、精製に使った Protein A抗体に特異的に結合するProtein Aを担体に固定し、抗体だけを選択的に捕まえて精製する手法です。抗体医薬の最初の精製工程として定番になっています。詳しく → の残り、製造に使った細胞に由来するタンパク質(宿主細胞タンパク質、HCP)です。
3. 濃度は、光路長を合わせれば流れの中で数字にできるのか?
液に光を通し、吸われた量から濃度を読みます。濃度の幅に合わせて光が通る距離(光路長)を変えられるようにするのが要点です。 なぜ光路長なのか。濃い液では光が通らず、薄い液では吸われる量が少なすぎるため、1つの光路長では広い幅を測れないからです。
光路長を切り替えられる装置なら、薄い溶出の始まりから、濃縮したあとの濃い液まで、同じ装置で測れます。一方、固定の光路長の検出器の主な役目は、溶出の山を見つけることです。濃度の数字として使うには、その幅に合った光路長と、基準法で合わせた校正が別に要ります。
装置を比べるときは、測れる濃度の幅と、結果が返るまでの時間、校正をどう維持するかを聞きます(インライン濃度センサー)。
4. 重要:不純物は、なぜ流れの中で数字にしにくいのか?
宿主細胞タンパク質、DNA、Protein A の残りは、基準になる測り方が、実験室の免疫測定(ELISA抗原と抗体の結合を酵素反応による発色などで検出し、目的の物質の有無や量を測る手法です。不純物や力価の測定に広く使われます。詳しく →)や遺伝子を増やして測る方法(qPCR)で、結果が出るまでに数時間かかるからです。 連続のラインでは、そのあいだにも液が流れ続けます。
凝集体も同じ事情を抱えています。低い pH での処理や溶出の条件で増えることがあり、測っておきたい項目です。しかし基準になるサイズ排除クロマトグラフィー多孔質の担体を通る時間差で分子をサイズ順に分離し、抗体の凝集体や断片がどれくらい含まれるかを測る手法です。詳しく →は、実験室の手法です(HCP ELISA、残存DNA)。
では、不純物の管理は連続生産に向かないのでしょうか。そうではなく、抜き取りの間隔を決めて測り続ける方法と、スペクトルなどから値を予測するモデルを組む方法があります。モデルを組むなら、作ったあとに維持する負担も一緒に見込みます(PATとリアルタイム工程制御)。
メールアドレスの登録だけで、この先を読めます
- 5. 計測の提案を受けたら、5つの軸で何を聞くのか
登録済みの方は、同じアドレスを入れると続きが開きます(別の端末やブラウザで開いたときも同じです。確認のメールは届きません)。新着の解説記事と製品ニュースを毎週水曜の朝にお届けし、いつでも解除できます。登録によりプライバシーポリシーに同意したものとみなします。閲覧の記録(どのページから、どの会社のサイトへ移ったか)を、ご案内のために使います。
ほかの会員向けの記事を見る →参考文献
- Carvalho M, Cruz A, Haringa C, Ottens M, Klijn M. A Review on Quantitative Process Analytical Technology製造中の品質特性をセンサーなどでリアルタイムに測定し、工程を監視・制御する枠組みです。工程終了後の検査に頼らず、その場で品質を作り込むことを目指します。詳しく → for Continuous Downstream Processing of Monoclonal Antibodies. Biotechnol Bioeng. 2026;123(3):564-581. DOI: 10.1002/bit.70139(全文はPubMed Centralでも公開。計測を比べる5つの軸と、品質特性ごとの可否)
- ICH医薬品規制の国際調和を目的として、日米欧の規制当局と製薬業界が参加する国際的なガイドライン策定機関。詳しく →, Q8(R2) Pharmaceutical Development(リアルタイムリリース試験の定義)

- 1連続生産とプロセス強化とは?全部つなぐ前に決めること
- 2PATとリアルタイム工程制御とは?連続生産を動かす頭脳
- 3インラインセンサーの応答時間とは?値が合っていても制御がハンチングする理由
- 4ラマン分光によるバイオプロセス PAT とは? 水系の培養に向く理由と、モデルの落とし穴
- 5滞留時間分布(RTD)とは?連続生産で異常をどこまで捨てるのか
- 6抗体の連続捕捉(PCC/MCC)とは? Protein A レジンを使い切る仕組みと導入の判断
- 7ソフトセンサーとデジタルツインとは?AIの推定は製造で使えるのか
- 8Ramanで培養を制御する:任せてよい範囲と止め方
- 93C-PCCの運転条件をモデルで決める:予測との差は最悪でも7%未満
- 10連続精製のPATは、どこまで品質を数字で答えられるのかいま読んだ記事
- 11大腸菌の発酵条件は、力価を待たずに探せるのか
次に読む
抗体医薬/モノクローナル抗体この製造の全体像を、工程マップで見るこの記事から広げる
目次・関連閉じる
- 1連続生産とプロセス強化とは?全部つなぐ前に決めること
- 2PATとリアルタイム工程制御とは?連続生産を動かす頭脳
- 3インラインセンサーの応答時間とは?値が合っていても制御がハンチングする理由
- 4ラマン分光によるバイオプロセス PAT とは? 水系の培養に向く理由と、モデルの落とし穴
- 5滞留時間分布(RTD)とは?連続生産で異常をどこまで捨てるのか
- 6抗体の連続捕捉(PCC/MCC)とは? Protein A レジンを使い切る仕組みと導入の判断
- 7ソフトセンサーとデジタルツインとは?AIの推定は製造で使えるのか
- 8Ramanで培養を制御する:任せてよい範囲と止め方
- 93C-PCCの運転条件をモデルで決める:予測との差は最悪でも7%未満
- 10連続精製のPATは、どこまで品質を数字で答えられるのか
- 11大腸菌の発酵条件は、力価を待たずに探せるのか
 灌流培養は、1細胞あたりの生産性まで上げられるのか2026-09-20
 凍結乾燥の残留水分は、バイアルを壊さずに測れるのか2026-09-09
 光遮蔽法とFIで、微粒子の数はなぜ食い違うのか2026-10-07
Proglenth(proglenth.com) https://www.proglenth.com/article/continuous-downstream-pat-review-paper