菌体破砕とは?なぜ壊しすぎると取れる量が減るのか
菌体破砕とは、大腸菌や酵母の中にためた目的のタンパク質を、細胞壁と膜を壊して液の中へ出す工程です。精製の最初の工程なので、破砕の条件は、その後の遠心、ろ過、クロマトグラフィー固定相と移動相の間での物質の相互作用(分配・吸着・イオン交換など)の差を利用して、混合物中の成分を分離・精製する操作の総称。詳しく →の組み方と、最後に取れる量に響きます。
ただし、たくさん壊すほど多く取れるとは限りません。 壊すほど液が熱くなり、破片が細かくなるため、ある点を過ぎると後の工程で失う分が増えるからです。
この記事では、菌体破砕の方式、高圧ホモジナイザー高い圧力で試料を細い隙間に通し、その力で細胞や菌体を壊す装置です。中の目的物を取り出す破砕工程に使います。詳しく →で圧力と回数のどちらを上げるか、壊しすぎると取れる量が減る理由、条件を決めるときのつまずき、自分の場合に何から確かめるかを順に説明します。
- 菌体破砕とは:細胞の中にたまった産物を取り出すために、細胞壁と膜を壊す工程です。製造では高圧ホモジナイザーが主に使われます。
- 圧力と回数のどちらを上げるか:壊れる速さを大きく伸ばすのは圧力ですが、上限は、出口の液温を冷却で抑えられるかで決まります。
- なぜ壊しすぎると減るのか:熱と細かい破片と粘る液で、後の工程で失う量が、壊して増えた量を上回るからです。
1. 菌体破砕とは、何を壊して何を取り出す工程なのか?
菌体破砕とは、細胞の中にたまった産物を取り出すために、細胞壁と膜を壊す工程です。 抗体を作る動物細胞は産物を培地細胞を体外で生存・増殖させるために必要な栄養・エネルギー源・成長因子などを含む液体または固体の環境基盤。詳しく →へ出しますが、大腸菌や酵母では多くの産物が細胞の中に残ります。そのため、培養のあと、精製に入る前にこの工程が要ります。
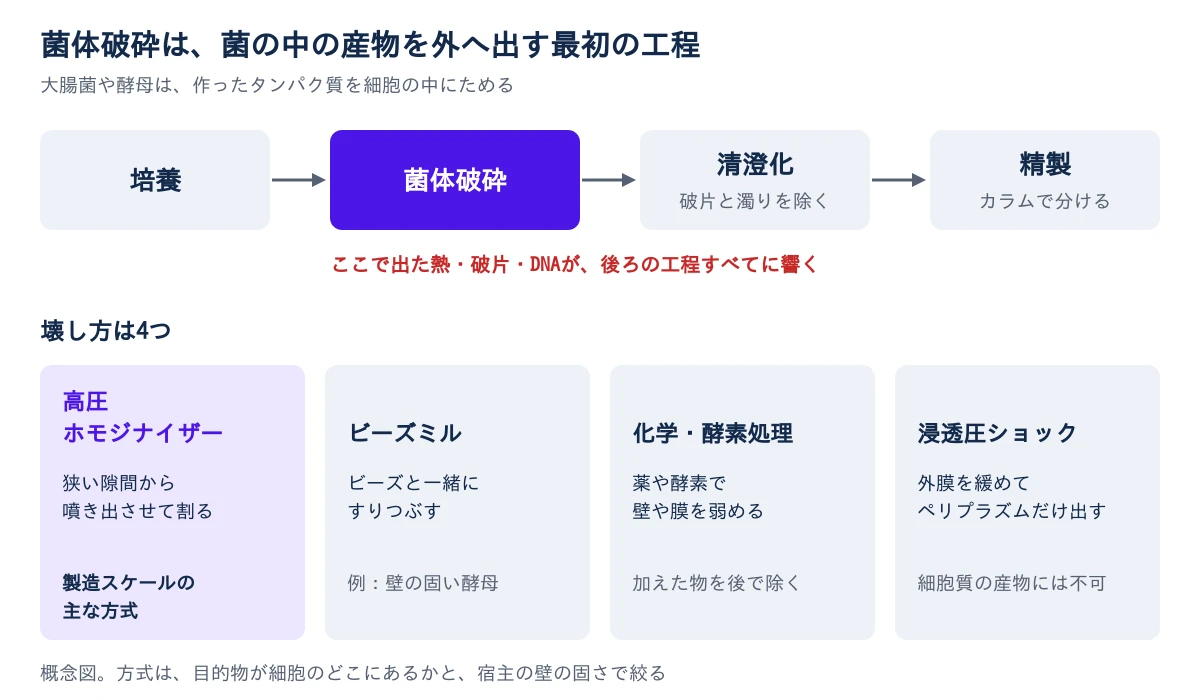
壊し方は4つに分かれます。
| 方式 | 壊し方 | 使う場面 | 引き受けること |
|---|---|---|---|
| 高圧ホモジナイザー | 加圧した菌液を狭い隙間から噴き出させ、急な減圧とせん断で壁を割る | 大腸菌などの細菌。製造スケール | 発熱。破片が細かくなる |
| ビーズミル | 細かいビーズと一緒に撹拌してすりつぶす | 壁の固い酵母や糸状菌 | 発熱。条件がビーズの大きさに左右される |
| 化学・酵素処理 | リゾチーム細菌の細胞壁(ペプチドグリカン)を分解して壁を弱める酵素。菌体の酵素的溶解に使う。詳しく →や界面活性剤で壁や膜を弱める | 機械の力を弱めたいとき | 加えた物を後で除く必要がある |
| 浸透圧溶液中の溶質濃度で決まる、水を引き込む圧。培養では上昇が細胞ストレスになる管理項目。詳しく →ショック | 外膜を緩めて、ペリプラズム大腸菌の内膜と外膜の間の区画。細胞質より酸化的で、ジスルフィド結合が形成されやすい。詳しく →(内膜と外膜のあいだ)の中身だけを出す | ペリプラズムにためる産物 | 細胞質細胞膜の内側のうち、核を除いた部分です。タンパク質の合成や多くの代謝反応がここで進みます。詳しく →にある産物には使えない |
製造スケールで主に使われるのは高圧ホモジナイザーです。添加物を残さず、ラボの装置から製造の装置まで同じ原理で大きくしやすいからです。
ほかの方式にも出番があります。目的物がペリプラズムに出る設計なら、浸透圧ショック高浸透圧から低浸透圧へ急に移して外膜を緩め、ペリプラズムの内容物を選択的に放出させる手法。で細胞質の成分をほとんど混ぜずに回収でき、後の工程の負担が下がります(ペリプラズム発現)。化学・酵素処理は、加えた物が次の不純物になるため、機械で壊す前に弱めに組み合わせる使い方が多く見られます。
このように、方式は、目的物が細胞のどこにあるかと、宿主の壁の固さで絞られます。以下では、製造で主に使われる高圧ホモジナイザーの条件を考えます。
2. 高圧ホモジナイザーでは、圧力と回数のどちらを上げるのか?
壊れる速さを大きく伸ばすのは圧力で、回数を増やす効果は圧力より小さくなります。 装置に1回通すことをパスと呼びます。圧力を2倍にすると、壊れる速さは菌の種類によっておよそ3〜7倍に上がり、パスの数を2倍にしても効果はおよそ2倍にとどまると報告されています。
壁の固い酵母ほど、圧力への反応が大きくなります。大腸菌を950 barで処理した報告では、2〜3パスで95〜98%が壊れています。
もう一つの性質は、1パスごとに壊れるのが、残っている菌の一定の割合だということです。破砕率(壊れた菌の割合)を90%から99%へ上げるのに要るパスの数は、0から90%へ上げたときと同じです。最後の数%ほど割に合いません。
上限を決めるのは熱
では圧力を最大にして、1〜2パスで済ませればよいのでしょうか。圧力の上限を決めるのは、装置の最高圧力ではなく、液の温度です。 加圧した液を狭い隙間から噴き出させると、使ったエネルギーの大半は熱に変わり、水に近い液では100 barあたり2〜3℃液温が上がります。
1,000 barなら1パスで20〜30℃です。4℃に冷やした菌液を1,000 barで3パスし、パスの間に冷やさなければ、出口の液温は50℃を超えることがあります。熱に弱いタンパク質は、ここで失われます。
同じ破砕率までに出る熱の総量は、圧力を上げて回数を減らすほうが少なくて済みます。それでも、1パスで一気に上がる温度を冷却が受け止められるかは別の問題です。パスの間に置く熱交換器は、多パス運転の前提です。
つまり、圧力をどこまで上げられるかは、目的物が耐える温度と冷却の能力から逆に決まります。装置を比べるときは、最高圧力より、運転する圧力で連続運転したときの出口温度と、冷却の組み方を尋ねておくと、条件を決めるときに迷いません。
3. 重要:なぜ壊しすぎると、取れる量が減るのか?
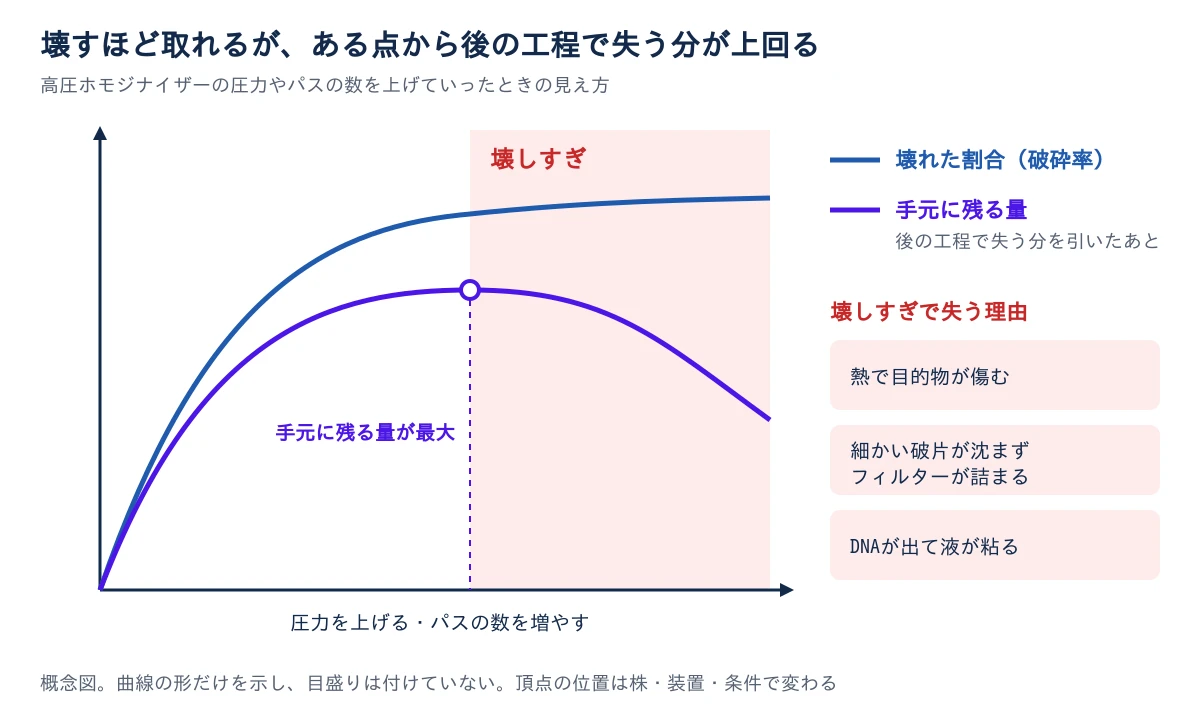
壊しすぎると、熱と細かい破片と粘る液のために、後の工程で失う量が、壊して増えた量を上回るからです。 破砕率を95%から99%へ上げても、新たに出てくる目的物は全体の4%ほどです。一方で、後の工程で失う分は、破片が細かくなり液が粘るほど大きくなります。
細かい破片は、遠心でもフィルターでも取りにくい
細胞の破片(デブリ)が細かくなるほど、遠心で沈みにくくなります。清澄化培養液から細胞や破片を取り除いて目的物質を含む上清を回収し、後工程に渡せる清澄な液にする工程です。詳しく →(破片や濁りを除く工程)で使うデプスフィルター(厚みのあるろ材で濁りを捕まえるフィルター)も、早く詰まります。取り切れない濁りはカラムに入り、レジンクロマトグラフィーで目的物や不純物を結合させる粒子状の充填材。精製モードごとに使い分ける。詳しく →の寿命を縮めます。
同じ破砕率でも、高圧ホモジナイザーとビーズミル微小なガラス・セラミックビーズと菌体を高速撹拌し、衝突・摩擦で細胞を擦り潰す破砕装置。では破片の性質が違うと報告されています。破砕率をそろえても、清澄化の負担はそろいません。封入体(不溶性の塊としてたまった産物)を回収する工程では、破片と分けることが要になるため、強く壊しすぎない条件が選ばれます(封入体のリフォールディング)。
宿主のDNAが出ると、液が粘る
菌体が壊れると、宿主のゲノムDNAが長い鎖のまま液に広がり、液が粘ります。粘った液は遠心でも膜でも扱いにくいため、DNAを切る酵素(ヌクレアーゼ核酸を分解する酵素です。製造では培養由来の残存DNA/RNAを分解・除去して製品の純度を高める目的で使い、ベンゾナーゼが代表例です。詳しく →)を加えることがあります(ヌクレアーゼ)。
ただし、加えた酵素は、それ自体が次の不純物です。注射剤の原薬原薬。精製を終えた有効成分そのもので、製剤化する前の段階を指す。詳しく →では、残った酵素を測る試験法と、工程で除けていることを示すデータを用意しておく必要があります(抗体で残存ヌクレアーゼを測る方法(ELISA))。粘りが問題にならないなら、入れないほうが後の工程は楽です。
破砕の条件の良し悪しは、破砕率だけでは決まりません。清澄化まで通したあとに手元に残る量で比べて、初めて決められます。
4. 条件を決めるとき、どこでつまずくのか
つまずくのは多くの場合、条件を決めたときの株や培養、評価の物差しが、実際の製造とずれている所です。 装置の性能が足りないことより、条件の決め方で起きる失敗が目立ちます。
- 親株や文献の条件を流用する:大腸菌の検討では、組換え株のほうが親株より壊れやすかったと報告されています。生産株は目的物を作る負荷を抱えており、細胞壁の状態が親株と同じとは限らないため、流用すると壊しすぎる側に振れます。
- 培養を変えて破砕を見直さない:増殖の速さ、培地、菌体の濃度、収穫の時期は、どれも壁の厚みや強さに影響します。発酵をスケールアップして運転条件を動かしたときは、破砕も測り直す必要があります。
- 破砕率だけで合格にする:95%以上壊れていても、遠心とデプスフィルターに通すと、処理量が足りなかったり収率が落ちたりします。清澄化の収率、フィルターの処理量、液の粘度まで含めて評価します。
- 最高圧力で装置を選ぶ:運転する圧力での出口温度とパスの間の冷却を確かめずに入れると、多パス運転で目的物を傷めます。
つまり、破砕の条件は、生産株を使い、清澄化と一続きの工程として決めると、後戻りが少なくなります。
5. 自分の場合は、何から確かめるのか
最初に確かめるのは、目的物が細胞のどこにあるかです。 場所によって、全体を壊すのか、外膜だけを緩めるのかが変わり、方式の候補が決まります。そのあとは次の項目を順に進めると、条件を決めやすくなります。
- 目的物の場所:細胞質なら全体を壊す必要があります。ペリプラズムなら浸透圧ショックで足りることもあり、封入体なら破砕のあとにリフォールディングが続きます。
- 生産株での破砕率の曲線:親株や文献値ではなく、生産株そのもので圧力とパスの数を振り、破砕率がどう伸びるかを取ります。
- 出口温度と冷却の能力:1パスの温度上昇(100 barあたり2〜3℃が目安)と必要なパスの数から出口温度を見積もり、熱交換器で抑えられるかを確かめます。
- 清澄化まで通した収率:破砕した液を実際に遠心とデプスフィルター(厚みのあるろ材のフィルター)に通し、処理量と収率を測ります。
- 測り直す決まりとヌクレアーゼ:株や培養条件を変えたら破砕を測り直すと決めておきます。核酸を切る酵素(ヌクレアーゼ)を使うなら、粘りが本当に問題か、残りを測る試験法と除く根拠があるかを確かめます。
装置の種類と比べ方は高圧ホモジナイザーのページに、破砕のあとの機器は遠心分離機、デプスフィルター、膜でろ過・濃縮する装置(TFFシステム)のページにまとめています。
まずは生産株の小さな量で、破砕率と清澄化の収率を同じ表に並べてみることから始めます。手元に残る量がいちばん多い条件が、破砕率がいちばん高い条件と同じとは限りません。
参考文献
- Hetherington PJ, Follows M, Dunnill P, Lilly MD. Release of protein from baker's yeast by disruption in an industrial homogeniser. Trans Inst Chem Eng. 1971;49:142-148(圧力とパス数懸濁液がホモジナイザーを通過する回数。圧力とともに破砕度を決めるが上げすぎは弊害を招く。詳しく →への依存を示した古典的な報告)
- Sauer T, Robinson CW, Glick BR. Disruption of native and recombinant Escherichia coli in a high-pressure homogenizer. Biotechnol Bioeng. 1989;33(10):1330-1342. PMID: 18587868. https://pubmed.ncbi.nlm.nih.gov/18587868/(親株と組換え株の壊れやすさ)
- Middelberg APJ. Process-scale disruption of microorganisms. Biotechnol Adv. 1995;13(3):491-551. PMID: 14536098. https://pubmed.ncbi.nlm.nih.gov/14536098/
- Agerkvist I, Enfors SO. Characterization of E. coli cell disintegrates from a bead mill and high pressure homogenizers. Biotechnol Bioeng. 1990;36(11):1083-1089. PMID: 18595048. https://pubmed.ncbi.nlm.nih.gov/18595048/(装置による破片の性質の違い)
- Balasundaram B, Harrison S, Bracewell DG. Advances in product release strategies and impact on bioprocess design. Trends Biotechnol. 2009;27(8):477-485. PMID: 19573944. https://pubmed.ncbi.nlm.nih.gov/19573944/

次に読む
微生物・発酵/大腸菌この製造の全体像を、工程マップで見るこの記事から広げる
この分野の新着を、メールで受け取る
こうした製造・分析・品質の解説記事と、装置・試薬の新製品ニュースを毎週水曜の朝にお届けします。登録は無料で、いつでも解除できます。
登録によりプライバシーポリシーに同意したものとみなします。閲覧の記録(どのページから、どの会社のサイトへ移ったか)を、ご案内のために使います。
目次・関連閉じる


Proglenth(proglenth.com) https://www.proglenth.com/article/cell-disruption-methods