アップストリームとダウンストリームの違いとは?培養と精製をなぜ分けて考えるのか
アップストリーム抗体製造のうち、細胞を増やして抗体を作らせる培養までの上流工程。ハーベスト以降の下流と区別する。詳しく →とダウンストリーム培養液から抗体を分離・精製する下流工程。清澄化からProtein A、ポリッシュ、UF/DFまでを指す。詳しく →とは、抗体医薬などの製造工程を、細胞に薬の成分を作らせる培養(上流)と、その成分を取り出して不純物を除く精製(下流)に分けた呼び名です。工程を組む、設備を選ぶ、委託先の工程を確かめるといった仕事で、最初に押さえる区分です。
ただし、培養で作る抗体の量を増やしても、製品の量が同じだけ増えるとは限りません。増えた抗体と不純物はすべて下流で処理するので、精製の設備や時間が追いつかないことがあります。
この記事では、2つの範囲と境目、分けて考える理由、培養で作る量が増えたときの影響、ウイルス処理の前後の区分、それぞれが見る数字を順に説明します。
- アップストリームとダウンストリームとは:細胞を育てて抗体を作らせる培養の工程が上流、できた抗体を液から取り出して不純物を除く精製の工程が下流です。
- 上流で抗体の量(力価)が上がると何が起きるのか:下流が1回の製造で処理する抗体の量が増え、捕捉のカラム、液をためるタンク、緩衝液の量が足りなくなることがあります。
- なぜウイルス処理の前後で区域を分けるのか:処理を終えた液に、処理の前の液からウイルスが持ち込まれないようにするためです。
1. アップストリームとダウンストリームとは何か
アップストリーム(上流)は細胞を育てて抗体を作らせる培養の工程、ダウンストリーム(下流)はできた抗体を液から取り出して不純物を除く精製の工程です。 化学合成で作る低分子の薬と違い、抗体は生きた細胞に作らせるため、まず細胞を育てる工程が要ります。
上流と下流には、どの工程が入るのか
上流の最初は、製造に使う細胞をまとめて凍らせておいたセルバンクから1本の容器を取り出し、解凍して培養を始める段です。その後、小さな容器から大きな容器へ細胞を植え継いで増やし(シードトレイン)、最後の大きな培養槽(本培養種培養で増やした細胞を大型の培養槽に移し、目的物質を本格的に産生させる最終段階の培養です。栄養を追加しながら育てるフェドバッチが広く使われます。詳しく →)で抗体を作らせます。
培養液から細胞を除いたあとの下流の工程は、次の順です。
- 捕捉:抗体に強く結合するProtein A抗体に特異的に結合するProtein Aを担体に固定し、抗体だけを選択的に捕まえて精製する手法です。抗体医薬の最初の精製工程として定番になっています。詳しく →というタンパク質を固定した樹脂を筒(カラム)に詰め、液を流して抗体を捕まえます。
- ウイルス不活化:抗体を酸性の液に一定時間置き、混ざっているかもしれないウイルスを働かなくします。
- 中間精製と仕上げ精製:クロマトグラフィー固定相と移動相の間での物質の相互作用(分配・吸着・イオン交換など)の差を利用して、混合物中の成分を分離・精製する操作の総称。詳しく →(カラムに液を流し、樹脂への付きやすさの違いで分子を分ける方法)を2回ほど通し、残った不純物を減らします。
- ウイルスろ過目の細かい膜で物理的にウイルスを除く精製工程。ウイルス安全性を担保する工程の一つ。詳しく →:ウイルスを通さない細かい孔の膜に、液を通します。
- 濃縮と液の入れ替え:膜で抗体を濃くし、製剤に使う液に置き換えます。この工程を、限外ろ過(UF)と透析ろ過(DF)の頭文字をとってUF/DF半透膜で目的物質を濃縮したり(限外ろ過)、緩衝液を目的の組成に置き換えたり(ダイアフィルトレーション)する工程です。膜面に沿って液を流すTFF方式が使われます。詳しく →と呼びます。
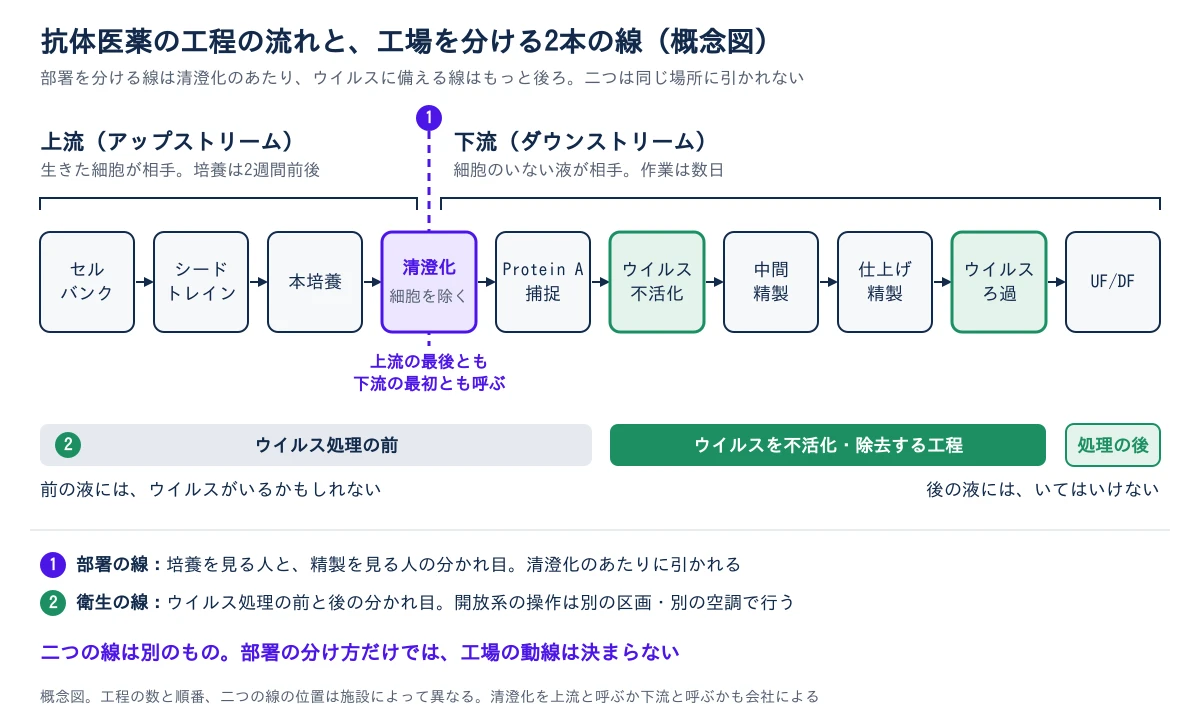
どの工程も、抗体を残したまま、抗体以外のものを少しずつ減らすための段です。次の図は、この流れに、上流と下流の境目と、ウイルス処理の前後の境目を重ねたものです。
境目はどこにあるのか
上流と下流の境目は、培養液から細胞と細胞の破片を除いて澄んだ液にする、清澄化のあたりにあります。清澄化の手段は、遠心分離やデプスろ過厚みのあるフィルター層で細胞や微粒子を段階的に捕捉する清澄化のろ過方式。詳しく →(厚みのあるろ材の中で粒子を捕まえるろ過)です。これを上流の最後に数える会社も、下流の最初に数える会社もあります。
どちらに数えても、清澄化培養液から細胞や破片を取り除いて目的物質を含む上清を回収し、後工程に渡せる清澄な液にする工程です。詳しく →の前後で液の中身は大きく変わります。前は生きた細胞と破片が浮いた培養液で、後は細胞のいない液です。培養液をそのままカラムに流すと細胞と破片で詰まるため、捕捉の前に清澄化を置きます。
つまり、工程表の上流・下流は、細胞のいる液を扱う段か、細胞を除いた液を扱う段かの区別だと読めます。では、なぜ1本の工程を2つに分けて考えるのか。
2. なぜ培養と精製を分けて考えるのか
培養と精製を分けて考えるのは、上流は抗体を作る量を増やす工程、下流は抗体を失わずに不純物を除く工程で、目的も扱う相手も違うからです。
| 上流(アップストリーム) | 下流(ダウンストリーム) | |
|---|---|---|
| 目的 | 抗体を多く、決めた品質で作らせる | 抗体を失わずに、不純物を除いて取り出す |
| 相手 | 生きた細胞 | 抗体と不純物が混ざった液 |
| 主な操作 | 温度・pH・酸素・栄養を整えて育てる | 大きさ・電荷・結合のしやすさの違いで分ける |
| 近い学問 | 生物工学 | 化学工学 |
上流では、温度やpH、溶存酸素培養液に溶けている酸素の濃度。細胞の呼吸を支えるため一定に保つ制御対象。詳しく →(液に溶けている酸素の量)がわずかにずれるだけで、細胞の増え方も、作られる抗体の量も変わります。流加培養培養の途中で栄養(フィード)を追加しながら細胞を高密度まで育てる培養方式。詳しく →(培養の途中で栄養を足していく方式)では、本培養だけで7〜14日ほどかかります(Kelley, 2009)。
一方で、下流の液に細胞はもういません。抗体と、細胞に由来するタンパク質やDNA、抗体どうしがくっついた塊が混ざった液から、大きさや電荷などの違いを使って抗体を分け取ります。
培養と精製で担当の部署や設備を分けている工場が多いのも、必要な技術が違うためです。
つまり、上流は「どれだけ作れたか」、下流は「どれだけ失わずにきれいにできたか」で成果を測るため、片方の改善がもう片方の仕事を増やすことがあります。では、上流で抗体の量(力価)が上がると、下流では何が起きるのか。
3. 上流で力価が上がると、下流では何が起きるのか
上流で力価が上がると、下流が1回の製造で処理する抗体の量が増え、捕捉のカラム、液をためるタンク、緩衝液溶液のpHを一定範囲に保つために使用される弱酸と共役塩基の混合溶液。詳しく →の量が足りなくなることがあります。 ここでいう力価(タイター)は、培養液1 Lあたりにできた抗体の量(g/L)のことです。
薬としての働きの強さ(ポテンシー製品が示す生物学的な効力。細胞治療などで規格として測る品質指標。詳しく →)も力価と呼ぶため、資料では単位で見分けます(力価とは?)。
カラムとタンクに起きること
Kelley(2009)によれば、抗体の力価は初期の工程では1 g/Lを大きく下回っていましたが、培養技術の改良により、流加培養で1〜5 g/Lに達しています。計算の例として、2,000 Lの培養槽で力価が5 g/Lなら、1回の製造でできる抗体は約10 kgです。
この量を最初に受け止めるのが、Protein Aの樹脂です。樹脂は高価で、液を流しながら捕まえられる抗体の量にも上限があり、この上限を動的結合容量実際に液を流しながら測る、担体が破過するまでに結合できるタンパク質量。樹脂の使い切りの指標。詳しく →と呼びます。
増えた抗体を処理する方法は、おもに次の3つです。
- 大きなカラムにする:1回で捕まえられる量は増えますが、樹脂の購入費が増えます。
- 同じカラムを何周も回す:樹脂は増やさずに済みますが、精製にかかる時間が延びます。
- 捕まえる効率を上げる:動的結合容量担体が結合できる目的物の量。大きな粒子は樹脂ビーズの細孔に入りにくく、結合容量を稼ぎにくい。詳しく →を高めた樹脂(発表の例)や、複数のカラムを切り替えて使う連続捕捉に替えます。
どの方法にも、樹脂の費用か、精製の時間か、工程の変更が伴います。Kelley(2009)も、力価の伸びはいずれ精製を工場の生産能力の制約にすると指摘しています。工場の典型的な限界として挙げているのは、精製した抗体をためるタンクの容量、各工程を1回まわす時間、緩衝液などの工程液の供給です。
不純物に起きること
流加培養の終わりごろには、生存率細胞集団のうち生きている細胞の割合。凍結・培養の品質を示す基本指標。詳しく →(生きている細胞の割合)が下がっていくことがあります。生存率が下がると、壊れた細胞から破片や中身が液に出ます。
中身にはHCP(宿主細胞タンパク質医薬品を作る宿主細胞に由来するタンパク質の不純物です。安全性に関わるため、精製後の残存量を測ります。詳しく →、抗体を作った細胞自身のタンパク質)やDNAが含まれるため、清澄化のフィルターが詰まりやすくなり、後段の精製で除く量も増えます。
そのため、上流が「あと1日培養すれば力価が上がる」と考えても、収穫の日は上流の都合だけでは決まりません(ハーベスト・清澄化)。
工場が1回の製造で作れる抗体の量は、上流が作る量と、下流が処理できる量のうち、少ないほうで決まります。培養の報告にある力価の伸びは、工場の生産量の伸びと同じではありません。
つまり、力価を上げる計画は、下流の担当と一緒に立てる必要があります。では、下流の途中に引かれるもう1本の線は、何のためにあるのか。
4. ウイルス処理の前と後で、なぜ区域を分けるのか
ウイルス処理の前と後で区域を分けるのは、処理を終えた液に、処理の前の液からウイルスが持ち込まれないようにするためです。 抗体を作る細胞や、培地細胞を体外で生存・増殖させるために必要な栄養・エネルギー源・成長因子などを含む液体または固体の環境基盤。詳しく →などの原料には、ウイルスが入り込んでいるおそれがあります。
そのため下流には、酸性の液に置いてウイルスを働かなくする低pHウイルス不活化と、ウイルスを通さない膜でこし取るウイルスろ過を入れます。処理の前の液にはウイルスがいるかもしれず、処理の後の液にはいてはいけません。この前後の線は、清澄化のあたりにある上流と下流の境目とは別に、精製の途中に引かれます。
原薬のGMPの国際ガイドラインであるICH Q7原薬(API)製造へのGMP適用を国際調和したICHの指針。出発物質の定義や工程管理、バリデーションなどを示す。詳しく →には、細胞培養で作る原薬原薬。精製を終えた有効成分そのもので、製剤化する前の段階を指す。詳しく →のための章(18章)があります。そこでは、ウイルス処理の前の工程から後の工程へウイルスが持ち込まれないよう、適切な予防策をとることを求めています(18.52)。
その予防策として挙げているのが、液が部屋の空気に触れる状態で行う操作(開放系の操作)を、ほかの作業から分けた区域で、別の空調設備のもとで行うことです。機器についても、精製の異なる工程に同じものは通常使わないとし、共用するなら再使用の前に洗浄と消毒を行うよう求めています(18.53)。
つまり、精製の機器や資材を選ぶときは、それをウイルス処理の前で使うのか後で使うのかを最初に確かめる必要があります。では、上流と下流は、それぞれ何の数字で良し悪しを見るのか。
5. 上流と下流は、それぞれ何の数字で良し悪しを見るのか
上流は細胞の状態と抗体の量を表す数字で、下流は液に何が残ったかと、抗体をどれだけ失わずに取り出せたかを表す数字で、良し悪しを見ます。
ICH医薬品規制の国際調和を目的として、日米欧の規制当局と製薬業界が参加する国際的なガイドライン策定機関。詳しく → Q7も、培養では細胞の増殖と生存率などを監視し(18.33)、不純物については必要に応じてHCPなどを除けることを示すよう求めています(18.17)。
- 上流の数字:生細胞密度(液1 mLあたりの生きた細胞の数)、生存率、力価、乳酸などの代謝物、糖鎖タンパク質に付加される糖の鎖状構造で、抗体の有効性・免疫原性などに影響する重要な品質特性。詳しく →です。細胞がどんな状態で抗体を作ったかを表します。
- 下流の数字:純度、回収率、HCP、残存DNA製造に使った宿主細胞に由来するDNAの不純物です。安全性の観点から、精製後にどれだけ残っているかを測る試験です。詳しく →(液に残った細胞のDNA)、凝集体タンパク質分子どうしが結合してできた高分子量の集合体です。有効性や免疫原性に影響するため、その含量を測ります。詳しく →(抗体どうしがくっついた塊)です。液に何が残り、抗体がどれだけ残ったかを表します。
上流と下流の両方にかかわる数字は、力価と糖鎖です。力価は上流の成果であり、下流の出発量でもあります。
糖鎖は、細胞が抗体に付ける糖のつながりで、抗体の効き方や血中に残る時間に関わります。精製は糖鎖を付け替える工程ではないため、その分布はおもに培養の段階で決まり、下流は培養で決まった分布を受け取ります(抗体の糖鎖は培養でどこまで動く?)。
回収率は掛け算で減る
下流の数字のうち、上流の担当に伝わりにくいのが回収率(工程に入れた抗体のうち、出てきた抗体の割合)です。下流は捕捉からUF/DFまで6つほどの工程を重ね、各工程の回収率が掛け合わされます。
計算すると、各工程で95%を回収できても6工程で約74%、90%なら約53%に減ります。Kelley(2009)は、培養液から精製を終えるまでの全体の収率を70〜80%としています。
力価が5%伸びても、下流のどこかで5%余分に失えば、製品の量はほぼ元のままです。ただし、回収率を上げようと、カラムから出る液のうち製品として集める範囲を広げると、不純物も入って純度が下がります。この兼ね合いは収量・回収率の計算ツールで試算できます。
つまり、力価が上がったのに製品が増えないときは、力価から先の回収率と純度を工程ごとに並べると、どこで失ったかを上流と下流で一緒に追えます。
6. 自分の工程を見るときは、何から確かめるのか
自社や委託先の工程を見るときは、上流と下流の境目、力価が動いたときの影響先、ウイルス処理の前後、原薬との切れ目の順に確かめます。
- 清澄化の持ち場:清澄化が上流と下流のどちらの工程表に載っているかを見て、収穫の日をどちらの担当が決めるかを確かめます。
- 力価が動いたときの影響先:力価が動いたとき、Protein Aの周回数、フィルターの面積、タンクの容量、緩衝液の量のどれが先に足りなくなるかを見ます。
- ウイルス処理の前後の分け方:区域、空調、機器、資材の動きが、処理の前と後でどう分かれているかを見ます。同じ機器を前後で使うなら、洗浄と消毒の手順も確かめます。
- 原薬と製剤の切れ目:原薬(DS)培養・精製を経て得られる抗体そのもの。製剤にする前の有効成分で、製剤と区別して管理される。詳しく →と製剤(DP)の切れ目は、上流と下流の境目とは別の線です(原薬(DS)と製剤(DP)の違い)。
どれも、工程表の上の区切りが、実際の液や機器の動きと合っているかを確かめる項目です。
工程ごとに品質が決まる所と収率を失う所は、抗体医薬の製造工程にまとめています。
参考文献
- Kelley B. Industrialization of mAb production technology: the bioprocessing industry at a crossroads. mAbs. 2009;1(5):443-452.(初期は1 g/Lを大きく下回っていた力価が流加培養で1〜5 g/Lに達したこと。生産培養は7〜14日。力価の伸びが精製に負担をかけ、タンクの容量・工程の1回の時間・緩衝液の供給が工場の限界になりうること。精製全体の収率は70〜80%)
- ICH Q7, Good Manufacturing Practice Guide for Active Pharmaceutical Ingredients(2000年11月10日 Step 4。18章 細胞培養・発酵で製造する原薬。18.17 培地成分・HCPなどの除去を示すこと、18.33 細胞の増殖・生存率・生産性の監視、18.52 ウイルス除去・不活化の前後での汚染防止と、開放系の操作を分けた区域・別の空調で行うこと、18.53 精製の工程間での機器の共用と洗浄・消毒)

- 1GLP・GMP・GCPとは?3つの基準は何を守り、なぜ分かれているのか
- 2CMCとは?医薬品開発で何をいつ決め、申請書のどこに書くか
- 3原薬(DS)と製剤(DP)の違いとは?なぜ分けて作り、分けて確かめるのか
- 4アップストリームとダウンストリームの違いとは?培養と精製をなぜ分けて考えるのかいま読んだ記事
- 5GMPとは?検査に合格した薬でも「不良」とされるのはなぜか
- 6薬局方とは?日本薬局方・USP・欧州薬局方は何を決めていて、なぜ値が国ごとに違うのか
- 7CDMO・CMO・CROの違いとは?製造の委託先は何を比べて選ぶのか
- 8モダリティの選び方:標的の場所だけでは決まらない理由
- 9分子・ベクター・細胞の設計とは?最初の一手が製造と品質を決める
次に読む


この記事に関連する工程
この分野の新着を、メールで受け取る
こうした製造・分析・品質の解説記事と、装置・試薬の新製品ニュースを毎週水曜の朝にお届けします。登録は無料で、いつでも解除できます。
登録によりプライバシーポリシーに同意したものとみなします。閲覧の記録(どのページから、どの会社のサイトへ移ったか)を、ご案内のために使います。
目次・関連閉じる
- 1GLP・GMP・GCPとは?3つの基準は何を守り、なぜ分かれているのか
- 2CMCとは?医薬品開発で何をいつ決め、申請書のどこに書くか
- 3原薬(DS)と製剤(DP)の違いとは?なぜ分けて作り、分けて確かめるのか
- 4アップストリームとダウンストリームの違いとは?培養と精製をなぜ分けて考えるのか
- 5GMPとは?検査に合格した薬でも「不良」とされるのはなぜか
- 6薬局方とは?日本薬局方・USP・欧州薬局方は何を決めていて、なぜ値が国ごとに違うのか
- 7CDMO・CMO・CROの違いとは?製造の委託先は何を比べて選ぶのか
- 8モダリティの選び方:標的の場所だけでは決まらない理由
- 9分子・ベクター・細胞の設計とは?最初の一手が製造と品質を決める
 抗体医薬の製造工程とは?培養・精製・製剤・分析の流れ2026-06-08
 精製工程のスケールダウンとは?縮めるのは太さと面積だけ2026-07-17
 UF/DFとは?TFFでの濃縮・バッファ交換と濃度分極の基本2026-06-20
Proglenth(proglenth.com) https://www.proglenth.com/article/upstream-vs-downstream