使い捨てバイオリアクター、20年でここまで来た
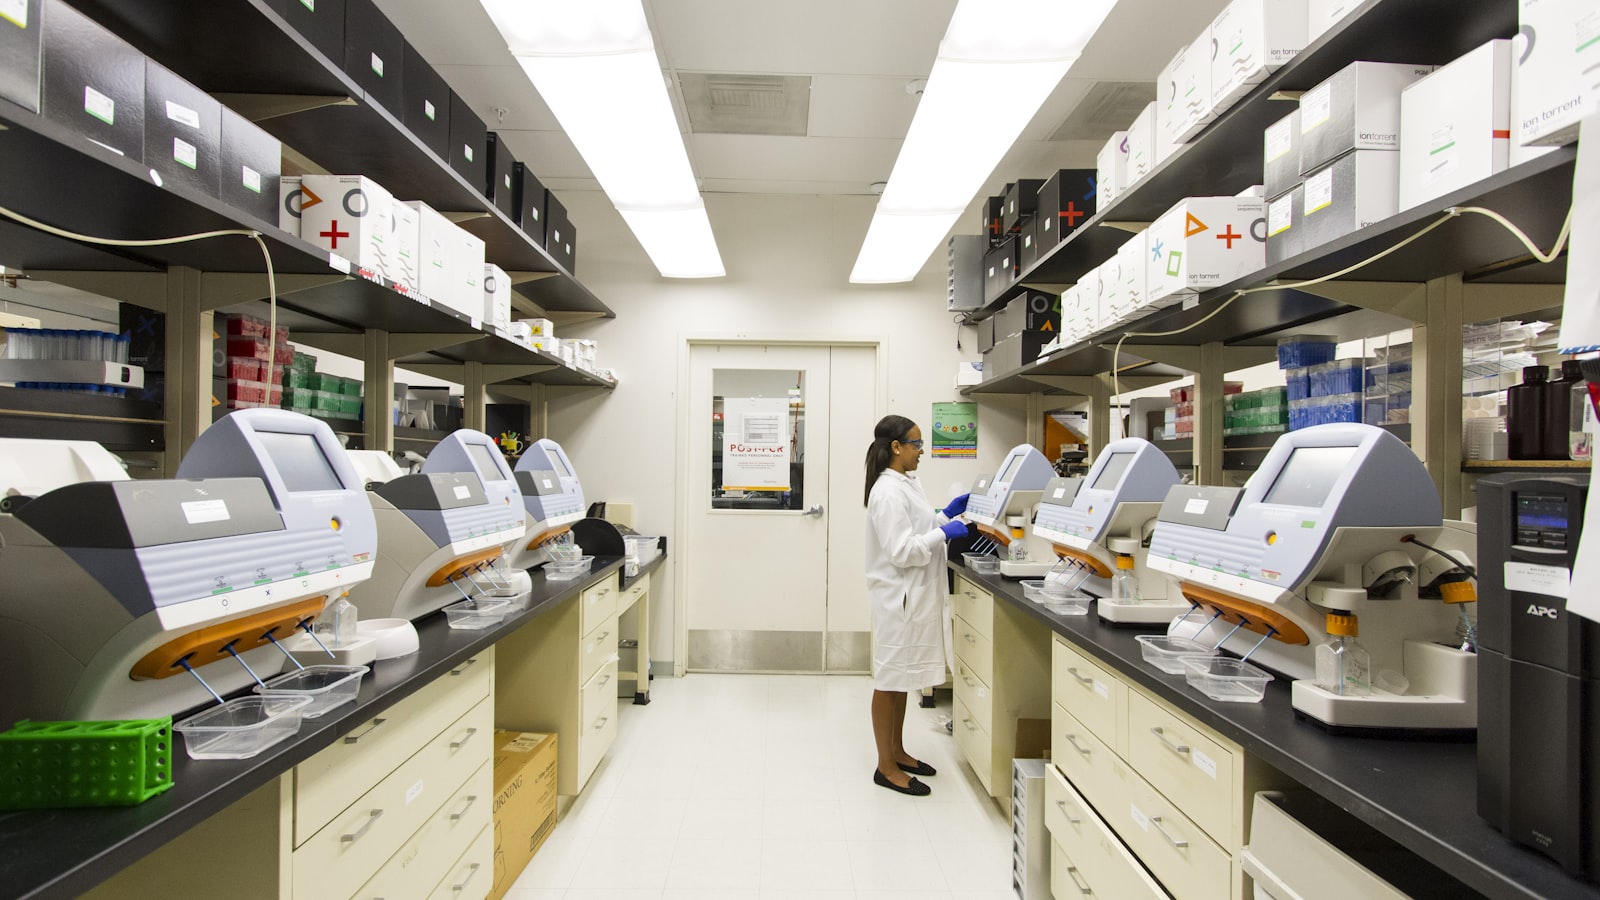
20年前、バイオ医薬の製造はステンレス製の巨大設備が当たり前でした。洗浄・滅菌・バリデーションに膨大な手間と初期投資がかかり、使い捨て技術は保管バッグや簡単な流体ハンドリングに限られていた。そんな中で「大規模生産を丸ごとディスポーザブルでやる」というのは、多くの人にとって現実離れした話だったといいます。いまその発想は、5 L から 5,000 L までの製品として並んでいます。
本稿では、その20年で何が変わったのかを製品の側から整理します。各社のラインアップがどこまで伸びたのか。「2,000 Lが上限」という通説がいつ追い越されたのか。そして採用にあたって残る宿題は何か。最後に、いま選ぶならどこから見るかの順番まで並べます。
- 使い捨てはCIP/SIPが不要で交差汚染リスクを下げ、製品切り替えも速く、設備投資の考え方を変えました。
- 各社の主力は 2,000 L にそろっていますが、DynaDrive は 5 L〜5,000 L まで並んでいます。
- 本格導入時は、接液部材からの抽出物・溶出物(E&L)評価が実務の要点として残ります。
20年前は「無謀」だった ― 洗って繰り返すのが常識
当時の常識は、洗って繰り返し使うことでした。
固定タンクと配管を、洗浄(CIP)と蒸気滅菌(SIP)を挟みながら使い回す。設備は長寿命でバッチごとの消耗品コストはほぼゼロに近づくかわり、純水・注射用水・蒸気のユーティリティと、洗浄バリデーション設備を洗浄した後、前の製品の残留がないことを検証し交叉汚染を管理する活動。詳しく →と、配管設計のすべてを抱え込みます。初期投資も建設期間も大きい。
使い捨ては、その周辺にいました。保管バッグ、簡単な流体ハンドリング、小さな実験用の容器。培養そのものを使い捨ての袋でやるという発想は、当時の技術水準では検証しようがないものでした。
何が変わったのか ― 支援する道具から、生産する道具へ
転機は、使い捨てが役割を変えたことでした。
CIP と SIP の工程が要らなくなり、バッチごとに新しい無菌流路を使うため交差汚染のリスクも下がります。製品の切り替えが速くなり、多品種生産や臨床の急な立ち上げに身軽に対応できる。この身軽さが、業界の設備投資設備投資の費用のことで、灌流を導入すると増えるN-1段の初期投資を指す。詳しく →の考え方そのものを変えました。臨床初期で需要が読めない段階や、複数品目を同じ建屋で回す受託製造製造をCDMOやCMOなど外部の製造所へ委託すること。委託しても品質への最終的な責任は委託者に残る。詳しく →で、特に効いてきます。
いまのラインアップを並べると、変化の幅が見えます。Cytiva の Xcellerex XDR は 10 L から 2,000 L、Sartorius の Biostat STR Generation 3 は 12.5 L から 2,000 L、Thermo Fisher Scientific の HyPerforma は 50 L から 2,000 L。Merck の Mobius と Pall の Allegro STR も撹拌槽型のポートフォリオを持ち、ABEC は CSR で大容量を掲げています。小さい側も厚くなりました。Eppendorf の BioBLU と BioFlo 120、Sartorius の Biostat B に UniVessel SU を組む構成、Getinge の AppliFlex ST、Distek の BIOne、INFORS HT のソリューション。ロッキング袋を揺らして波で混ぜる培養方式。撹拌翼がなくせん断が小さく、細胞にやさしい。詳しく →型では Cytiva の ReadyToProcess WAVE 25 と Cellbag、Sartorius の Biostat RM と Flexsafe RM、Thermo Fisher Scientific の HyPerforma Rocker が並びます。
20年で変わったのは容量だけではありません。「使い捨てでやってよい工程」の範囲が変わりました。かつては保管と移送だけだったものが、シードトレイン、本培養、培地とバッファの調製、そして灌流の細胞保持まで広がっています。
2,000 L という壁は、いつ越えられたか
各社の主力が 2,000 L にそろっているのは、偶然ではありません。
バッグの強度も、吊り下げたときの荷重も、フィルムの溶着部が耐える内圧も、同じ材料を同じ作り方で組む限り似た値に落ち着きます。だから長いあいだ「シングルユースの上限は 2,000 L」と説明され、それを超えるならステンレスだとされてきました。
いま、その説明はもう製品に追い越されました。Thermo Fisher Scientific の DynaDrive は 5 L から 5,000 L までを1つのシリーズで並べる。越えた機種は、材料ではなく構造から作り直しています。上からモーターを差し込む構成をやめて、撹拌の駆動を槽の底に置き、翼の設計も変えた。同じ系列のターンダウン比も、500 L 機で 20 対 1 という数字が公表済みです。
カタログの容量だけを伸ばした機種はありません。伸びている機種は、撹拌をどこから入れるかという構造にまで手を加えています。 容量の上限で方式を分ける説明は、そろそろ更新したほうがよい段階に来ています。
「シングルユースの上限は 2,000 L」という説明は、いまも多くの資料に残っています。数字そのものより、その数字がどの世代の製品を指しているかを確かめてください。容量で方式を分ける説明は、製品の側が先に進んでいます。
振り返って見えてくること ― 変わったのは敷居のほう
象徴的なのは、技術そのものより「入りやすさ」が変わった点です。
かつて生体医薬の製造に乗り出すには、巨額の投資とリスクが必要でした。建屋、ユーティリティ、洗浄バリデーション試験法が目的に合う性能を持つことを立証する妥当性確認。正確さ・精度などを評価する。詳しく →。使い捨て化は、その敷居を下げます。新興国を含めた新しい作り手の参入を後押しし、臨床の初期段階から自社で作るという選択肢を現実的にしました。
20年という節目は、単に古くなった話ではありません。いま当たり前に使っている前提が、ほんの一世代前には「無謀」と呼ばれていた。その距離感を確かめておくのは、次の常識を見抜くうえでも無駄になりません。
採用にあたって残る宿題 ― E&Lと、替えの利かない部材
使い捨てを本格導入するとき、実務の要点になるのが抽出物・溶出物の評価です。
プラスチックバッグやチューブから、可塑剤・酸化防止剤・分解物などが製品液へ移行しうる。これが原薬原薬。精製を終えた有効成分そのもので、製剤化する前の段階を指す。詳しく →や患者に影響しないことを示す必要があります。過酷条件で溶け出す候補成分を把握し、実プロセス条件での溶出物を確認し、毒性学的に許容できると説明する。この一連が使い捨ての品質保証の柱で、詳しくは抽出物・溶出物(E&L)で扱っています。
もうひとつが部材の供給です。培養バッグは槽の内側の形を決めている部品で、各社とも自社の槽専用に作っています。Cytiva の XDR Cell Culture Bags は Xcellerex XDR に、Sartorius の Flexsafe STR撹拌翼で機械的に混ぜ、スパージャーで通気する最も標準的なバイオリアクターの型式。詳しく → Bags は Biostat STR に、Thermo Fisher Scientific の HyPerforma BioProcess Containers は HyPerforma と DynaDrive に付く。ポートの位置もセンサーの差し込み口も槽に合わせて設計されているので、他社のバッグは差せません。槽を選んだ時点で、そのメーカーと10年単位で付き合うことが決まります。
選ぶときに見る順番
最後に、いま使い捨てを検討するならどこから見るかを並べます。
先に決めるのは品目数と切替頻度です。1品目を長く作るのか、複数品目を同じ建屋で回すのか。ここで使い捨ての利点がどれだけ効くかが決まります。容量から入ると、もう分岐しません。
次に、必要な単一槽の容量を出します。5 L から 5,000 L まで製品があるので、たいていの生産量は射程に入る。見るのは上限ではなく、N-1灌流本培養の一つ前の工程で灌流培養により細胞を高密度まで増やし、高い密度で本培養へ植え継ぐ手法です。詳しく →を入れて本培養種培養で増やした細胞を大型の培養槽に移し、目的物質を本格的に産生させる最終段階の培養です。栄養を追加しながら育てるフェドバッチが広く使われます。詳しく →の容量を下げられるかどうかです。
そのうえで、替えの利かない部材を数えます。培養バッグは槽の専用品で二社目を用意できません。液移送のアセンブリカプシドタンパク質のサブユニットが自己組織化して完全なウイルス粒子の殻を形成するプロセス。詳しく →とセンサーは替えられる。供給が止まったときに何日で生産が止まるかを、先に出しておきます。
最後にE&L製造材料から製品側へ移りうる微量成分を扱う評価。抽出物と溶出物の把握と安全性判断を行う。詳しく →です。バッグを採用するなら評価が必ず要るので、槽を決めるのと同時に計画に入れます。判断の全体像はシングルユースとステンレスとバイオリアクターの選び方で扱っています。
※ 本記事はメーカーの公開ブログをもとにした紹介・解説です。
参考文献
- USP米国で医薬品・原料・試験法の公式基準を定める公定書で、製薬用水に関する規格も収載されている。詳しく →, General Chapter <665> Plastic Components and Systems Used to Manufacture Pharmaceutical Drug Products and Biopharmaceutical Drug Substances and Products
- USP, General Chapter <1665> Characterization and Qualification of Plastic Components and Systems Used to Manufacture Pharmaceutical Drug Products and Biopharmaceutical Drug Substances and Products
- BioPhorum部材を比べられるよう抽出条件と報告方法を標準化した業界標準。規制上の合否を直接定めるものではない。詳しく →, Standardized Extractables Testing Protocol for Single-Use Systems in Biomanufacturing
この記事に関連する工程
- 23工程の基準法と、その選び方の根拠
- 各工程の装置・試薬とメーカー
- 代替・補完の選択肢 67件
次に読む
抗体医薬/モノクローナル抗体この製造の全体像を、工程マップで見る


この分野の新着を、メールで受け取る
こうした製造・分析・品質の解説記事と、装置・試薬の新製品ニュースを月数回お届けします。登録は無料で、いつでも解除できます。
登録によりプライバシーポリシーに同意したものとみなします。


