クリーンルームの空気は、どうやってきれいに保つのか?HEPAフィルター・一方向気流・差圧・換気
クリーンルーム空気中の塵埃・微生物を規定レベル以下に管理した、医薬品・細胞製品の製造に用いる専用室。詳しく →の空気の仕組みは、無菌の薬を作る工場を設計・改修する人、空調の記録やモニタリングの結果を読む人、査察で空調を説明する人が押さえる基本です。クリーンルームでは、高性能微粒子フィルター(HEPAフィルター)で濾した空気を送り込み、中で出た粒子を流し去るか薄めて出し、隣の部屋の空気を入れないように保ちます。
ただし、入れる空気がきれいでも、部屋の中では人と装置が粒子を出し続けます。製品のまわりの清浄さは、空気の流し方、入れ替える量、部屋どうしの差圧の組み合わせで決まります。
この記事では、空気が何から製品を守るのか、HEPAフィルターの働き、グレードA充填点周辺など無菌操作の中心となる最高清浄度区域。作業中も連続監視される。詳しく →とB〜Dで流し方が違う理由、換気の量、差圧、自分の施設で確かめる順番を順に説明します。
- 空気をきれいに保つ仕組みとは:濾した空気を入れ、グレードAでは一方向に流し去り、B〜Dでは混ぜて薄めて出し、差圧で隣の部屋からの流入を防ぎます。
- なぜフィルターだけでは足りないのか:部屋の中では人と装置が粒子を出し続けるため、出た粒子を製品から遠ざけ、部屋の外へ運び出す空気の流れが要ります。
- 何で確かめるのか:フィルターの漏れ、風量と風速、部屋どうしの差圧、気流の向き、粒子が抜ける速さ(回復)を、設置時の評価と定期的な再評価で確かめます。
1. クリーンルームの空気は、何から製品を守っているのか
クリーンルームの空気は、外から入る粒子と、部屋の中で人や装置から出る粒子の両方から製品を守っています。
粒子は異物として製品に入るうえ、菌を運ぶ乗り物にもなります(FDA 2004)。55人を測った報告では、クリーンルーム用の衣服を着ていても、1人が毎分平均約100万個の0.5µm以上の粒子を出していました(Whyte W, Hejab M. 2007)。
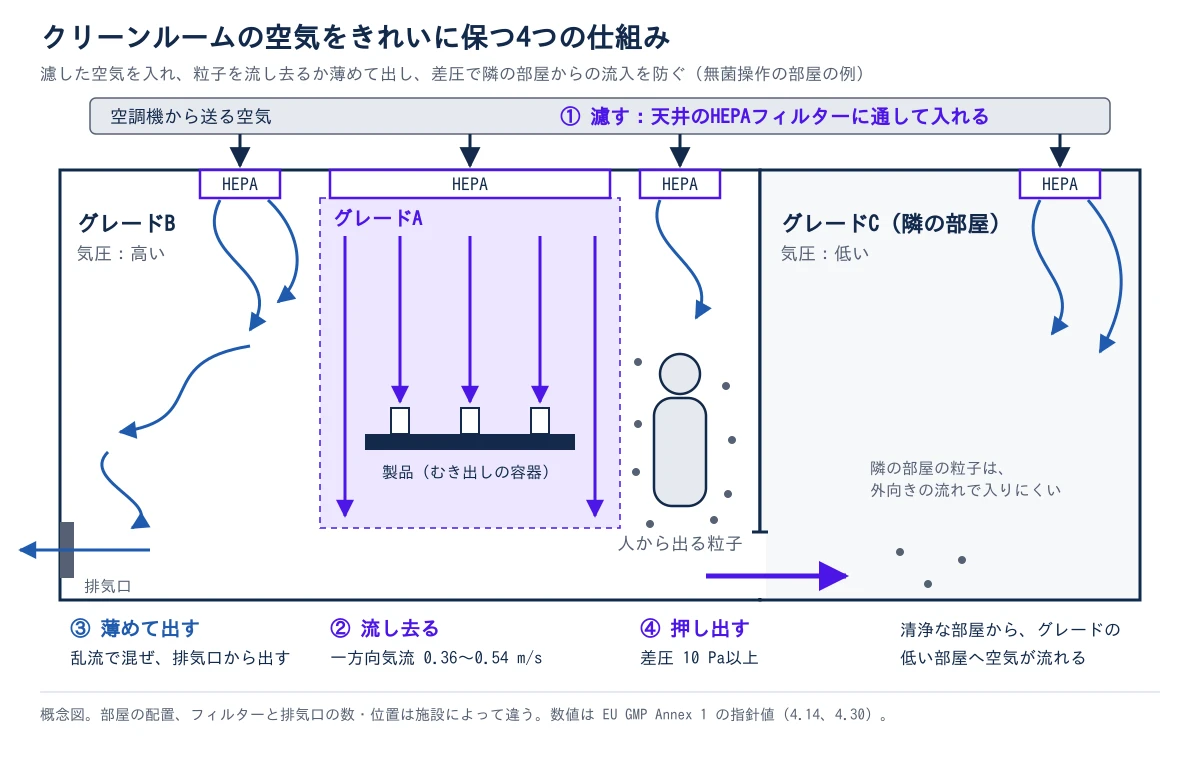
そのため、次の4つの仕組みを組み合わせて空気を保ちます。
- 濾す(HEPAフィルター):部屋に入れる空気を天井などのHEPAフィルターに通し、外から来る粒子と菌を除きます。
- 流し去る(一方向気流):グレードA(製品がむき出しになる最も清浄な区域)で使います。濾した空気を一定の向きと速さで流し、出た粒子を製品から遠ざけます。
- 薄めて出す(乱流の換気):グレードB〜D(グレードAを囲む部屋や、重要度の低い工程の部屋)では、濾した空気を部屋の空気と混ぜ、粒子を薄めながら排気口から出します。
- 押し出す(差圧):清浄な部屋の気圧を隣より高くし、扉やすき間で、清浄な側から低いグレードの側へ空気を流します。
グレードA〜Dの区分と作業ごとの割り付けは、クリーンルームの清浄度(グレードA〜D)とはで扱います。
では、最初の「濾す」で、HEPAフィルターは何をしているのでしょうか。
2. HEPAフィルターは、どうやって細かい粒子を捕まえるのか
HEPAフィルターは、ふるいのように穴で止めるのではなく、ガラス繊維の層の中で粒子を繊維に触れさせて捕まえます。
捕まえ方は、粒子の大きさで次の3つに分かれます(Whyte W, et al. 2012)。
- 大きな粒子:重さと勢いで空気の流れから外れ、繊維にぶつかります(慣性衝突)。
- 中くらいの粒子:流れに乗ったまま繊維のすぐ近くを通り、触れて捕まります(さえぎり)。
- ごく小さな粒子:空気の分子に押されて不規則に動き、繊維に触れて捕まります(拡散)。
どの仕組みも効きにくい中間の大きさが最も通り抜けやすく、同じ論文はその粒子径を0.2〜0.3µmとしています。米国FDAのガイダンスは、0.3µmの粒子を99.97%以上捕まえるフィルターをHEPAフィルターと呼んでいます。
菌を運ぶ粒子は、この大きさより大きい側にあります。Whyte らは、最も通り抜けやすい粒子径で90%しか捕まえないフィルターでも、菌を運ぶ粒子は99.99%を超えて除けると計算しています。つまり、壊れていないHEPAフィルターを通った空気には、菌を運ぶ粒子はほとんど残りません。
問題になるのは、枠やシール材のすき間や、ろ材(粒子を捕まえる繊維のシート)の傷からの漏れです。そのため、据え付けたフィルターは漏れを確かめます(完全性試験除菌フィルターに欠陥がなく所定の孔径を保っているかを確認する試験。無菌ろ過の信頼性を裏づける。詳しく →)。
FDAのガイダンスは、上流に試験用の粒子(エアロゾル)を流し、下流の面と枠を測定器の吸い込み口(プローブ)でなぞって測る方法を挙げています。上流の濃度の0.01%にあたる値が1か所でも出れば、大きな漏れとみなすとしています。
では、部屋の中で出る粒子は、どう除くのでしょうか。
3. なぜグレードAは一方向に流し、B〜Dは混ぜて薄めるのか
グレードAでは製品がむき出しのため、粒子を製品に届く前に流し去る一方向気流を使います。B〜Dの部屋では、多くの場合、粒子を薄めて排気口から出す乱流の換気を使います。
無菌医薬品の製造を扱う欧州のGMPの附属書(EU GMP Annex 1無菌医薬品の製造に関するEU GMPの付属書。汚染管理戦略などを求める無菌製造の基準。詳しく →)は、一方向気流を、一つの向きに均一に十分な速さで動き、重要な作業の場所から粒子を流し去る気流と定義しています(用語集)。作業位置での風速の指針値は0.36〜0.54 m/sです(4.30)。汚染管理戦略人・設備・原材料・環境など汚染の全経路を一枚に束ね、抑え込みの有効性を継続評価する設計図。詳しく →(CCS人・設備・環境・工程の汚染経路を一望し、管理策全体でリスクを許容水準まで下げていることを示す枠組み。、汚染の防ぎ方と根拠をまとめた文書)で科学的な根拠を示せば、別の値もとれます。
乱流は一方向でない気流のことで、吹き出した空気を部屋の空気と混ぜて薄め、部屋を流し清めます。
フィルターを出てから製品に当たるまで、何にも遮られていない空気をファーストエアと呼びます(用語集)。作業者の手がフィルターと製品のあいだに入ると、手に触れた空気が製品に当たります。
そのため、グレードAでは人の介入を減らします。立入制限バリアシステム(RABS、壁とグローブで作業者を隔てる設備)やアイソレーター外気と隔てた無菌の作業空間をつくり、その中で無菌操作を行う装置です。RABSも作業域を囲うバリアの一種です。詳しく →(外と切り離した密閉の作業箱)で、作業者と区域を隔てる方法もあります(無菌操作とは)。
| 一方向気流 | 乱流(非一方向気流) | |
|---|---|---|
| 空気の動き | 一つの向きに、そろった速さで流れる | 吹き出した空気が部屋の空気と混ざる |
| 粒子の除き方 | 製品の上から、製品の外へ流し去る | 薄めながら排気口から出す |
| 主に確かめること | 作業位置の風速、気流の可視化 | 風量、粒子が抜ける速さ(回復) |
気流の向きは、煙などで見えるようにして確かめます(気流の可視化)。Annex 1 は、これを非稼働時(人のいない状態)と稼働中(作業中)の両方で行い、映像を残すよう求めています(4.15)。この試験で問われる点は、グレードAはISOクラス5と同じ?で扱っています。
では、B〜Dの部屋では、どれだけ空気を入れ替えれば足りるのでしょうか。
4. 乱流の部屋では、どれだけ空気を入れ替えるのか
1時間に部屋の容積の何倍の空気を入れるか(換気回数)が多いほど、出た粒子は速く薄まります。
空気がよく混ざる部屋では、粒子の濃度は一定の割合で下がり続け、その速さは換気回数に比例します(Whyte W, et al. 2014)。同じ報告の計算例では、粒子が元の5%に下がるまで、換気回数20回/時で540秒、40回/時で270秒かかります。
米国FDAのガイダンスは、ISOクラス8の支援区域なら少なくとも20回/時を、通常許容される目安としています。
ただし、換気回数は部屋全体の平均で、清浄な空気が届く量は場所によって違います。先の報告は、吹出口に拡散板が無い部屋を測っています。吹出口の真下には平均の1.8倍の清浄な空気が届き、排気口の近くでは0.68倍にとどまりました。
そのため、Annex 1 は、乱流の部屋の再評価では、風速の代わりに回復試験を行うよう求めています(4.32)。回復試験は、粒子を増やした状態から、決めた濃度まで下がる時間を測る試験です。作業のあと非稼働時の限度に戻るまでの時間(クリーンアップ期間)は、指針値で20分未満とされています(4.29)。
つまり、粒子が実際に抜けるかは、換気回数の設計値ではなく、測る場所での回復の速さで確かめます。では、清浄な空気を十分に入れていれば、隣の部屋の空気は入り込まないのでしょうか。
5. なぜ清浄な部屋の気圧を、隣の部屋より高くするのか
扉やすき間で、空気を清浄な部屋から低いグレードの部屋へ流し、隣の部屋の粒子を入れないためです。
空気は気圧の高い側から低い側へ流れるため、清浄な部屋ほど気圧を高く保ちます。Annex 1 は、グレードの違う隣り合う部屋のあいだに、少なくとも10 Pa(指針値)の差圧を求めています(4.14)。
差圧は、次のように見張ります。
- 表示と警報:部屋どうしに差圧の表示を付け、重要とした差圧は連続して監視・記録します。下がったときは、すぐに作業者に知らせる警報を出します(4.16)。
- エアロック:グレードの違う部屋のあいだに、人と物が出入りする小部屋(エアロック)を置きます。グレードAとBへ通じるものは、両側の扉が同時に開かない仕組み(インターロック)にします(4.12、4.13)。
例外は、病原体や毒性の高い物質を扱う場合です。外へ漏らさないことを優先し、陰圧のエアロックなどを使うことがあります(4.14)。
6. 自分の施設では、何から確かめるのか
設計図や空調の記録を読むときは、部屋ごとに、空気の流し方と、それを確かめた試験の記録を対にして見ます。 次の順に確かめます。
- 部屋ごとのグレードと空気の流し方を確かめる:どの部屋がグレードA〜Dのどれで、一方向気流か乱流かを、空調の系統図と部屋の配置で確かめます。
- フィルターの漏れを確かめる(完全性試験):最終の高性能微粒子フィルター(HEPAフィルター)の漏れを、枠とシールまで含めて調べた記録を見ます。
- 風量と風速を確かめる:乱流の部屋は風量と換気回数、一方向気流の区域は作業位置の風速と、測る位置の根拠を見ます。
- 差圧の設定値と警報を確かめる:重要とした差圧、警報の値、警報を遅らせる時間の根拠を、汚染管理戦略(CCS)人・設備・環境・工程の汚染経路を一望し、管理策全体でリスクを許容水準まで下げていることを示す枠組み。で確かめます。
- 気流の向きと回復を確かめる(可視化と回復試験):一方向気流の区域は稼働中の介入を含む気流の映像、乱流の部屋は回復試験の結果を見ます。
Annex 1 は、これらを含む再評価を、グレードAとBで最長6か月、CとDで最長12か月ごとに求めています(4.32)。日常の環境の測定は環境モニタリングと培地充填で、工場全体の汚染の防ぎ方は汚染管理戦略(CCS)で扱っています。
部屋の空気がグレードを満たすかは、最後は空気中の粒子を数えて確かめます。では、目に見えない0.5µmの粒子を、計数器はどうやって数えるのでしょうか。続きは空気中の粒子は、どうやって数えるのかで説明します。
参考文献
- European Commission, EU GMP Annex 1: Manufacture of Sterile Medicinal Products(2022)(4.12・4.13 エアロックとインターロック、4.14 濾した空気による陽圧と10 Paの差圧(指針値)、4.15 気流の可視化、4.16 差圧の表示・監視・警報、4.25 清浄区域の適格性評価の項目、4.29 クリーンアップ期間(指針値20分未満)、4.30 一方向気流の風速(指針値0.36〜0.54 m/s)、4.32 再評価の項目と最長の間隔、用語集の一方向気流・乱流・ファーストエア・HEPAフィルター)
- FDA, Guidance for Industry: Sterile Drug Products Produced by Aseptic Processing — Current Good Manufacturing Practice(2004)(粒子が菌を運ぶこと、ISOクラス8で少なくとも20回/時の換気、HEPAフィルターの定義(0.3µmで99.97%)、エアロゾルと光度計による漏れ試験と0.01%の判定)
- Whyte W, Hejab M. Particle and microbial airborne dispersion from people. Eur J Parenter Pharm Sci. 2007;12(2):39-46.(論文の紹介ページ。55人を測定し、クリーンルーム用の衣服で0.5µm以上の粒子を平均1,020,000個/分)
- Whyte W, Green G, Whyte WM. Removal of microbe-carrying particles by high efficiency air filters in cleanrooms. Int J Vent. 2012;10(4):339-351.(繊維による捕集の3つの仕組み、最も通り抜けやすい粒子径0.2〜0.3µm、最も通り抜けやすい粒子径で90%のフィルターでも菌を運ぶ粒子は99.99%超を除く計算)
- Whyte W, Ward S, Whyte WM, Eaton T. The application of the ventilation equations to cleanrooms - Part 2: Decay of contamination. Clean Air and Containment Review. 2014;(20):4-9.(よく混ざる部屋で濃度が指数的に下がり、下がる速さが換気回数に等しいこと、95%下がるまでの時間(20回/時で540秒、40回/時で270秒)、拡散板の無い部屋で場所ごとの換気の効き方が1.8倍と0.68倍に分かれた例)
- ISO, ISO 14644-3:2019 Cleanrooms and associated controlled environments — Part 3: Test methods(一方向気流と非一方向気流の清浄区域の試験方法。差圧・気流・気流の向きと可視化・回復・据え付けたフィルターの漏れの試験を含む。Annex 1 の4.25が適格性評価製造装置やユーティリティが意図どおりに据え付けられ、動き、性能を出せることを文書で裏づける活動。詳しく →の参照先として挙げる ISO 14644 の規格群の1つ)

- 1クリーンルームの空気は、どうやってきれいに保つのか?HEPAフィルター・一方向気流・差圧・換気いま読んだ記事
- 2クリーンルームの清浄度(グレードA〜D)とは?粒子の数が限度内なら、清浄と言えるのか
- 3空気中の粒子は、どうやって数えるのか?光散乱式粒子計数器と0.5µm・5µm
- 4グレードAはISOクラス5と同じ?数字が同じでも違う点
- 5無菌操作とは?最大の汚染源「人」を遠ざける考え方
- 6環境モニタリングと培地充填(APS)とは?汚染1本で失敗になる理由
- 7アラートレベルとアクションレベルは、何が違うのか?傾向をつかむ線と、対処する線
- 8バイオバーデンとは?測定法と無菌ろ過前の限度・傾向管理
- 9エンドトキシンとは?バイオバーデン・無菌試験との違いと、どこから入るか
- 10フィルター完全性試験とPUPSITとは?バブルポイント・拡散流の違い
- 11蒸気滅菌のF0値とは?「121℃20分」を守っても足りない理由
- 12無菌性保証水準(SAL)とは?100万分の1は試験ではなく工程で作る
- 13汚染管理戦略(CCS)とは?Annex 1が求める理由と作り方の順番
- 14改訂Annex 1で無菌製造の何が変わった?5つの変更と確かめ方
- 15無菌充填ラインの設計:アイソレーターとRABSの違いと選び方
次に読む


この分野の新着を、メールで受け取る
こうした製造・分析・品質の解説記事と、装置・試薬の新製品ニュースを毎週水曜の朝にお届けします。登録は無料で、いつでも解除できます。
登録によりプライバシーポリシーに同意したものとみなします。閲覧の記録(どのページから、どの会社のサイトへ移ったか)を、ご案内のために使います。
目次・関連閉じる
- 1クリーンルームの空気は、どうやってきれいに保つのか?HEPAフィルター・一方向気流・差圧・換気
- 2クリーンルームの清浄度(グレードA〜D)とは?粒子の数が限度内なら、清浄と言えるのか
- 3空気中の粒子は、どうやって数えるのか?光散乱式粒子計数器と0.5µm・5µm
- 4グレードAはISOクラス5と同じ?数字が同じでも違う点
- 5無菌操作とは?最大の汚染源「人」を遠ざける考え方
- 6環境モニタリングと培地充填(APS)とは?汚染1本で失敗になる理由
- 7アラートレベルとアクションレベルは、何が違うのか?傾向をつかむ線と、対処する線
- 8バイオバーデンとは?測定法と無菌ろ過前の限度・傾向管理
- 9エンドトキシンとは?バイオバーデン・無菌試験との違いと、どこから入るか
- 10フィルター完全性試験とPUPSITとは?バブルポイント・拡散流の違い
- 11蒸気滅菌のF0値とは?「121℃20分」を守っても足りない理由
- 12無菌性保証水準(SAL)とは?100万分の1は試験ではなく工程で作る
- 13汚染管理戦略(CCS)とは?Annex 1が求める理由と作り方の順番
- 14改訂Annex 1で無菌製造の何が変わった?5つの変更と確かめ方
- 15無菌充填ラインの設計:アイソレーターとRABSの違いと選び方
 無菌でつなぐ・切り離すのはどこで要る?開放操作と閉鎖系の線引き2026-10-10
 落下菌と浮遊菌の違いとは?平板とエアサンプラーの使い分け2026-10-09
 プラットフォーム変更管理とは?共有工程の変更を品目間で束ねる考え方2026-10-06
Proglenth(proglenth.com) https://www.proglenth.com/article/cleanroom-air-hepa-pressure